MIG और TIG वेल्डिंग के बीच का अंतर गति बनाम फिनिश है: MIG तेज है और छिपे हुए संरचनात्मक जोड़ों के अनुरूप है, जबकि धीमी TIG एक महीन, कम-स्पैटर वेल्ड देती है जिसे जहाँ भी सीम दिखाई देती है, पॉलिश करके गायब किया जा सकता है।
किसी व्यस्त सुबह मेटल शॉप में खड़े हो जाएं, तो आप अंतर को देखने से पहले सुन सकते हैं। एक बेंच पर लगातार रुक-रुककर उठती चटचटाहट - एक स्थिर, आत्मविश्वास भरी कड़कड़ाहट जो सीम के साथ-साथ आगे बढ़ती है और गुज़र जाती है, वेल्डर उसी गति से चलता है जिससे कोई ड्राफ्ट्समैन स्केल के सहारे सीधी रेखा खींचता है। अगली बेंच पर कुछ धीमा और अधिक नपा-तुला: हल्की धड़कती-सी गुनगुनाहट, पेडल पर धीरे-धीरे दबता-उठता पैर, हाथ से एक-एक अंश करके आगे बढ़ाई जाती छड़, और पूरा शरीर स्थिर और एकाग्र। दो वेल्डर, दो आर्क, दो बिल्कुल अलग लय। पहले वाले का हेलमेट उठाइए, तो आपको चौड़ी वेल्ड बीड और थोड़े-से छींटे मिलते हैं जिन्हें घिसकर साफ़ करना होगा। दूसरे वाले का उठाइए, तो जोड़ बारीक, एकसमान लहरों की एक पंक्ति है, लगभग गहने जैसा, और गायब होने की राह में काफ़ी आगे बढ़ चुका है। पहला एमआईजी है; दूसरा टीआईजी। वे एक ही मंज़िल तक पहुंचते हैं - धातु के दो टुकड़े एक में जुड़े हुए - पर बिल्कुल अलग-अलग रास्तों से, और उनके बीच का चुनाव उन खामोश फैसलों में से एक है जो सुघड़ मेटलवर्क को उस मेटलवर्क से अलग करता है जिस पर साफ़ दिखते निशान रह जाते हैं।
किसी लक्ज़री इंटीरियर में बारीक मेटलवर्क का लगभग हर टुकड़ा वेल्ड से जुड़ा होता है, और इनमें से अधिकांश वेल्ड इन्हीं दो प्रक्रियाओं में से किसी एक से लगाए जाते हैं। आगे बताया गया है कि हर प्रक्रिया कैसे काम करती है, और एक फैब्रिकेटर कैसे तय करता है कि कौन-सी प्रक्रिया कहाँ अपनाई जाए। ये वेल्ड जिन स्टील और फिनिश में जाते हैं, उनके लिए स्टील फ़ैब्रिकेशन देखें।
एमआईजी वेल्डिंग
एमआईजी - मेटल इनर्ट गैस - टॉर्च से तार के रूप में एक सतत इलेक्ट्रोड आगे बढ़ाता है, जो जोड़ में पिघलता जाता है, जबकि एक अक्रिय गैस पिघले हुए वेल्ड को हवा से बचाती है। क्योंकि तार का आगे बढ़ना कभी रुकता नहीं, वेल्डर लगातार चलता रह सकता है, और एमआईजी तेज़ है: यह धातु को जल्दी से जमाता है, गर्मी को कुशलता से अंदर-बाहर करता है, और पूरी तरह निपुण न हो ऐसे हाथ की चूक भी माफ़ कर देता है। यही गति उसकी सीमाओं का भी सच है। उसकी बीड टीआईजी वेल्ड की तुलना में चौड़ी और कम नियंत्रित होती है, और वह छींटों की बारीक बौछार छोड़ता है - धातु की नन्हीं जमी हुई बूंदें - जिन्हें बाद में खुरचकर और घिसकर हटाना पड़ता है।
यह संयोजन - गति, और काम में कम कुल गर्मी - एमआईजी को टुकड़े की प्राथमिक संरचना के लिए सही विकल्प बनाता है: फ्रेम के हिस्से, भीतरी जोड़, वे वेल्ड जो भार उठाते हैं और अंततः किसी सामने की सतह या फिनिश के पीछे रहेंगे, जहाँ कोई कभी नहीं देखेगा। गर्मी को जल्दी अंदर-बाहर करना केवल घड़ी के लिए ही नहीं, और भी कारणों से मायने रखता है। यह उस कुल ऊष्मीय भार को सीमित करता है जिसे वर्कपीस को सोखना पड़ता है, और इससे पूरी असेंबली में विरूपण न्यूनतम रहता है।
टीआईजी वेल्डिंग
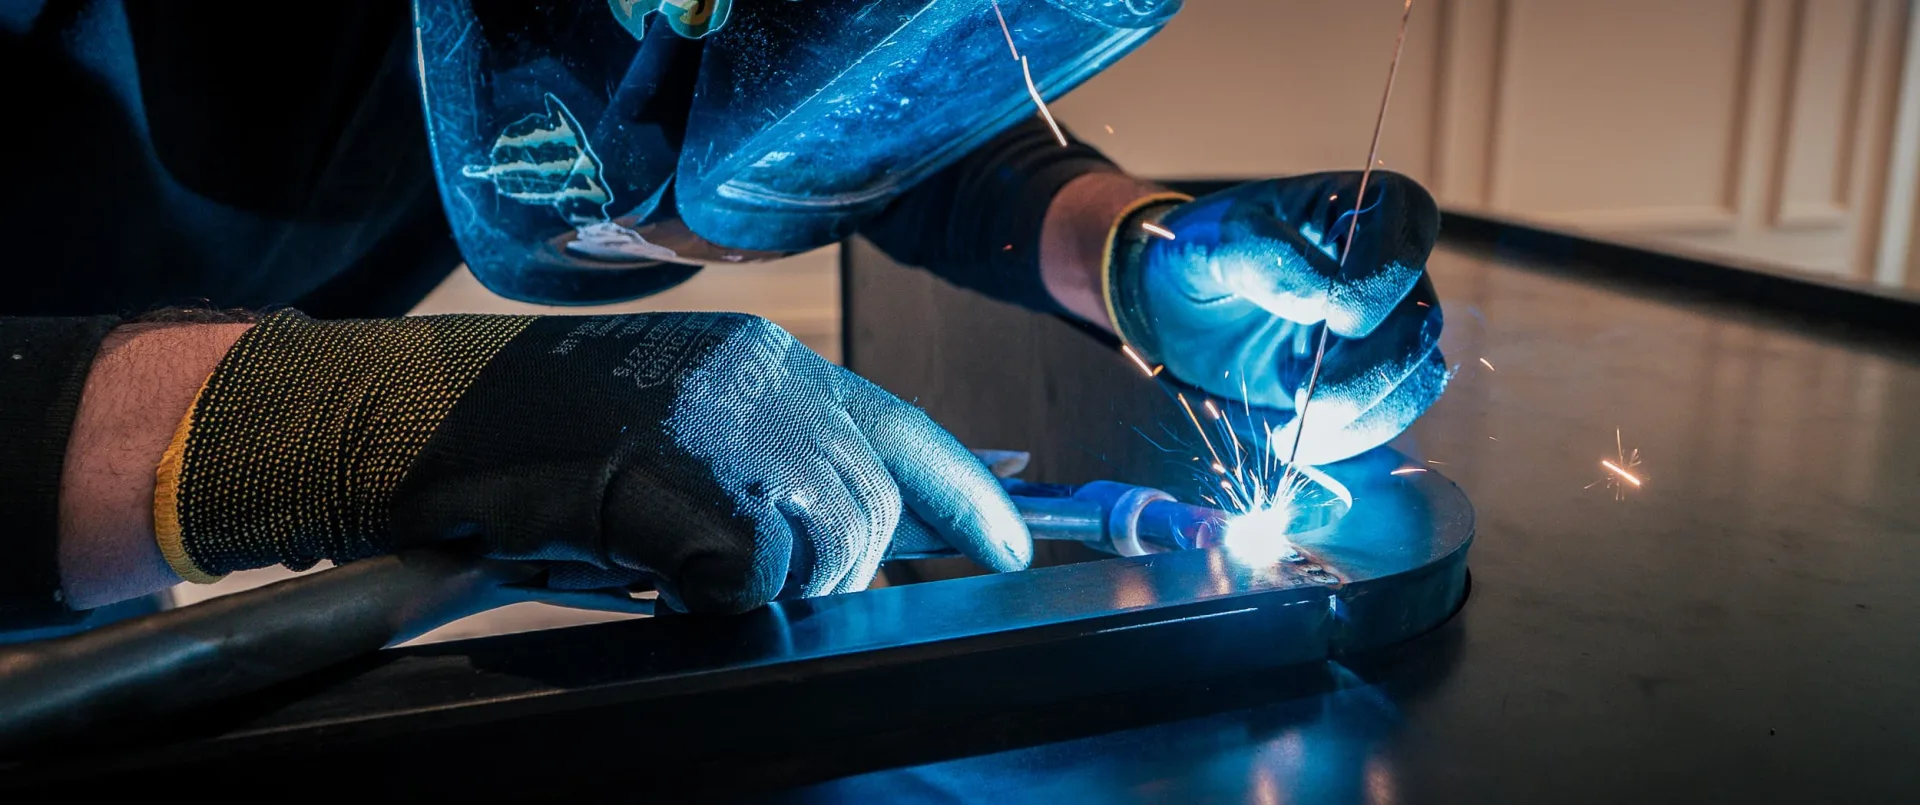
टीआईजी - टंगस्टन इनर्ट गैस - वेल्डर से कुछ बिल्कुल अलग माँगता है। आर्क टॉर्च में लगे एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड से शुरू किया जाता है; फिलर रॉड को दूसरे हाथ से पूल में, एक-एक स्पर्श करके, डाला जाता है; और गर्मी का नियंत्रण पैर के नीचे होता है, पेडल को काम की ज़रूरत के अनुसार ऊपर-नीचे करके। यह धीमा है, और आसान दिखने से पहले यह हाथ में वर्षों की साधना मांगता है। बदले में यह जो देता है वह गर्मी और वेल्ड पूल पर पूर्ण नियंत्रण है - और उसी नियंत्रण से एक महीन, सटीक, कम-छींटे वाला वेल्ड निकलता है जिसे घिसकर और पॉलिश करके आसपास की सतह में इस तरह समा दिया जा सकता है कि देखने के लिए कुछ बचे ही नहीं।
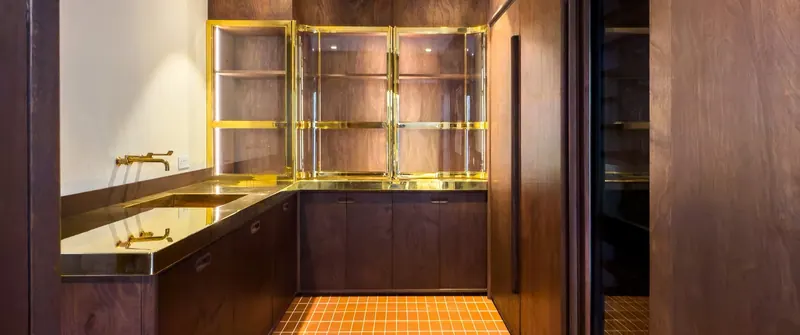
यही नियंत्रण कारण है कि टीआईजी वहाँ इस्तेमाल होता है जहाँ सीम दिखाई देने वाली हो: खुला दिखता फ्रेम जोड़, मिटर्ड कोना, दो सतहों का मिलन, कहीं भी जहाँ आँख वेल्ड लाइन के साथ-साथ चलेगी। ऐसे जोड़ों पर टीआईजी ही एकमात्र ईमानदार उत्तर है - उसी जगह एमआईजी वेल्ड को ज़ोर से काटकर घिसना पड़ता और फिर भी सही रोशनी में वह एक ऐसी रेखा की तरह दिखता जहाँ कोई रेखा होनी ही नहीं चाहिए। पतली सामग्री के लिए भी टीआईजी ही प्रक्रिया है, और उन धातुओं के लिए भी जो गर्मी की लापरवाह अधिकता को माफ़ नहीं करतीं, जिनमें पीतल और कांस्य शामिल हैं।
निर्णय: दृष्टि रेखाओं को पढ़ना
एमआईजी और टीआईजी के बीच असली चुनाव टॉर्च जलाने से बहुत पहले हो जाता है - ड्राइंग पर, तैयार टुकड़े की अंतिम दृष्टि-रेखाओं को पढ़कर। कौन-से जोड़ दिखेंगे? किन्हें छुआ जाएगा? कौन-से चुपचाप किसी सामने की सतह या फिनिश के पीछे रहेंगे? संरचनात्मक, छिपे जोड़ गति और कम गर्मी के लिए एमआईजी को सौंपे जाते हैं; दिखने वाले जोड़ ऐसे वेल्ड के लिए टीआईजी को सौंपे जाते हैं जिसे गायब किया जा सके। किसी एक काम में लगभग हमेशा दोनों होते हैं - प्राथमिक संरचना में एमआईजी, और जहाँ भी सीम दिखेगी वहाँ टीआईजी। हम धातु काटने से पहले उंगली से ड्राइंग पर चलकर हर जोड़ को इनमें से एक के रूप में चिह्नित कर लेते हैं, क्योंकि इसे गलत करने की कीमत बहुत बाद में चुकानी पड़ती है, और तब तक बहुत देर हो चुकी होती है।
यह जानना कि कौन-सा जोड़ कौन-सा है, उस योजना का हिस्सा है जो साफ़-सुथरे ढंग से सुलझे टुकड़े को ऐसे टुकड़े से अलग करती है जो नहीं सुलझता, और इसे फिनिशिंग के चरण में हरगिज़ बचाया नहीं जा सकता। एमआईजी से लगाया गया कोई संरचनात्मक जोड़, जो बाद में दिखने वाली जगह पर निकले, पॉलिश करके अदृश्य नहीं किया जा सकता - बीड की चौड़ाई तो पहले ही मौजूद है। और सुरक्षित रहने के लिए हर जगह बारीक टीआईजी वेल्ड अपनाना काम को बेवजह धीमा और बेवजह महंगा बना देता है, जबकि सतह पर उसका कोई प्रमाण नहीं दिखता।
गर्मी, विरूपण और वे धातुएं जो गर्मी को माफ़ नहीं करतीं
दोनों प्रक्रियाएं धातु में गर्मी डालती हैं, और गर्मी ही विरूपण लाती है - सपाट पैनल में चुपके से उभर आने वाली हल्की लहर, उस वक्र में टूटी हुई त्रिज्या जिसे सधा हुआ चलना था। कुल गर्मी का प्रबंधन दोनों के लिए केंद्रीय है: लंबी बीड के बजाय छोटे रन, वेल्डों का क्रम ऐसा कि वर्कपीस अपने आकार से खिंचने के बजाय समान रूप से गर्म हो, और दोबारा शुरू करने से पहले हाथ के नीचे हिस्से के ठंडा होने तक रुकना। कुछ धातुएं दूसरों से कहीं कम माफ़ करती हैं। विशेष रूप से पीतल, जिंक के निम्न क्वथनांक और गर्मी को तेज़ी से बाहर खींच ले जाने की अपनी प्रवृत्ति के कारण, उस बारीक, पेडल से नियंत्रित सधाव की मांग करता है जो दिखने वाले काम पर केवल टीआईजी ही दे सकता है - एक शिल्प जिसके बारे में हम पीतल की वेल्डिंग पर अपने नोट में विस्तार से बताते हैं।
यह तैयार टुकड़े के लिए क्यों मायने रखता है
एक डिज़ाइनर या ग्राहक के लिए, वेल्डिंग प्रक्रिया, जब वह अच्छी तरह की गई हो, पूरी तरह अदृश्य होती है - और यही इस सबका मकसद है। सही ढंग से चुना और सफाई से लगाया गया वेल्ड बस गायब हो जाता है: धातु एक अविच्छिन्न वस्तु की तरह दिखती है, रेखा अखंड चलती है, सतह हाथ के नीचे साबुत और शांत रहती है। पूरा कौशल जोड़ को ओझल करने में है, और यह शुरुआत आर्क से नहीं, ड्राइंग से होती है, हर सीम के लिए सही प्रक्रिया चुनने से। वेल्डिंग के आसपास की व्यापक फैब्रिकेशन प्रक्रिया शीट मेटल फैब्रिकेशन पर हमारे नोट में बताई गई है, और मेटलवर्क की पूरी क्षमता बेस्पोक मेटलवर्क के हमारे गाइड में।