पीतल की वेल्डिंग धातु निर्माण में सबसे कठिन कार्यों में से एक है, क्योंकि जस्ता उस तापमान से नीचे उबलता है जिस पर तांबा पिघलता है: गर्मी को बहुत ढीले ढंग से नियंत्रित करें और यह जल जाता है, जिससे वेल्ड झरझरा, भंगुर और बदरंग हो जाता है।
चाप के बसने से पहले एक या दो क्षण होते हैं, जब पीतल आपको सब कुछ बताता है। पूल एक गहरे सोने में चमकता है, सतह तरल और गतिशील हो जाती है, और सफेद धुएं की एक हल्की लकीर धातु से ऊपर उठती है - और वही लकीर चेतावनी है। यह जस्ता है, जो निकल रहा है। पीतल की वेल्डिंग धातु निर्माण के अधिक कठिन कौशलों में से एक है, और इसका कारण मिश्र धातु में वहीं बैठा है। पीतल तांबा और जस्ता है, और जस्ता समस्या है: यह लगभग 907 डिग्री सेल्सियस पर उबलता है, जो उस तापमान से काफी नीचे है जिस पर आसपास का तांबा पिघलता है। पीतल के जोड़ को बहुत आक्रामक तरीके से गर्म करें और जस्ता मिश्र धातु से वाष्पीकृत हो जाता है - यह उस सफेद धुएं के रूप में जलता है, वेल्ड को झरझरा और भंगुर छोड़ देता है, और आसपास की धातु का रंग बदल देता है। जो वेल्डर स्टील में साफ वेल्ड बीड डाल सकता है, वह अपने हाथों और अपनी आंख को फिर से प्रशिक्षित किए बिना पीतल में साफ वेल्ड बीड नहीं डाल पाएगा। गलती की गुंजाइश सेकंडों और गर्मी के फैलाव के मिलीमीटरों में मापी जाती है।
यही कठिनाई ठीक वह कारण है कि वेल्डेड पीतल विलासिता का एहसास देता है। एक पीतल की अलमारी, एक पीतल का वर्कटॉप, पीतल के फ्रेम वाला काँच जड़ा दरवाज़ा - ये ऐसी वस्तुएं हैं जो हर उस व्यक्ति को, जो जानता है कि धातु कैसे व्यवहार करती है, यह जता देती हैं कि किसी कुशल हाथ ने उन्हें सही करने में लंबा समय लगाया है। असल में इसमें क्या-क्या शामिल है, यह आगे है।
पीतल को वेल्ड करना कठिन क्यों है?
तीन गुण पीतल को एक विशेषज्ञ का काम बनाते हैं। पहला है जस्ते का कम क्वथनांक। क्योंकि जस्ता जोड़ के कामकाजी तापमान से नीचे वाष्पीकृत हो जाता है, अतिरिक्त गर्मी का हर सेकंड वेल्ड से मिश्र धातु को बाहर निकालता है और हवा में जहरीले जस्ता-ऑक्साइड धुएं को फेंकता है - यही वजह है कि पीतल की वेल्डिंग हमेशा धुएं की उचित निकासी (एक्सट्रैक्शन) और श्वसन सुरक्षा के साथ की जाती है। कौशल धातु को फ्यूज करने के लिए पर्याप्त गर्मी डालना है और इससे अधिक नहीं।
दूसरा है तापीय चालकता। पीतल वेल्ड पूल से गर्मी को बेहद कुशलता से दूर खींचता है - स्टील की तुलना में तेज - इसलिए आपके द्वारा लगाई जाने वाली गर्मी वहां नहीं रहती है जहां आप इसे चाहते हैं। आप इसे यात्रा करते हुए महसूस कर सकते हैं: वर्कपीस आपके दस्ताने वाले हाथ में, टॉर्च की असली जगह से काफ़ी दूर, गर्म हो जाता है। इसका मतलब है कि एक जोड़ सीम पर ठंडा और बिना जुड़ा रह सकता है, जबकि आसपास की धातु पहले से ही ज़्यादा गरम होकर बदरंग हो रही होती है। उस तापीय अंतर (ग्रेडिएंट) का प्रबंधन काम का केंद्रीय शिल्प है।
तीसरा है विरूपण। सभी धातुओं की तरह पीतल गर्म होने पर फैलता है और ठंडा होने पर सिकुड़ता है, लेकिन इसकी चालकता और कोमलता इसे अपनी सही सीध से खिसकने की ओर प्रवृत्त बनाती है। एक फ्लैट पैनल पर यह एक लहर के रूप में दिखाई देता है; एक घुमावदार घटक पर यह एक किंक या एक सपाट स्थान के रूप में दिखाई देता है जो एक निरंतर त्रिज्या होना चाहिए। विरूपण जमा होता है: प्रत्येक पास थोड़ा जोड़ता है, और एक जटिल असेंबली के अंत तक एक टुकड़ा जो सटीक रूप से काटा गया था, वह स्पष्ट रूप से आकार से बाहर हो सकता है जब तक कि हर चरण में गर्मी को नियंत्रित नहीं किया गया हो।
एमआईजी और टीआईजी - और प्रत्येक का उपयोग कब किया जाता है
दो वेल्डिंग प्रक्रियाएं उत्कृष्ट पीतल निर्माण में अधिकांश काम करती हैं, और उनके बीच का चुनाव एक संरचनात्मक निर्णय जितना ही परिष्करण निर्णय है।
एमआईजी वेल्डिंग (धातु अक्रिय गैस) एक सतत तार इलेक्ट्रोड को खिलाती है और धातु को जल्दी से बिछाती है। यह गर्मी यात्रा पर तेज़ और अधिक क्षमाशील है, जो इसे किसी असेंबली की प्राथमिक संरचना के लिए सही विकल्प बनाता है - फ्रेम के सदस्य और जोड़ जो भार उठाते हैं और अंततः छिपे रहेंगे या किसी सतह के पीछे रहेंगे। एमआईजी एक संरचना को कुशलता से एक साथ रखता है और गर्मी को जल्दी से अंदर और बाहर करता है, जो वर्कपीस पर कुल थर्मल लोड को सीमित करता है।
टीआईजी वेल्डिंग (टंगस्टन अक्रिय गैस) धीमी, क्लीनर और कहीं अधिक नियंत्रणीय है। वेल्डर एक हाथ में एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड रखता है और दूसरे के साथ फिलर रॉड को खिलाता है, फुट पेडल से गर्मी को नियंत्रित करता है - दोनों हाथ और एक पैर एक ही बार में काम करते हैं, किसी धीमे और बेहद सधे हुए वाद्य की तरह। यही कारण है कि TIG का उपयोग किया जाता है जहां भी सीम दिखाई देगी: यह एक महीन, सटीक, कम-स्पैटर वेल्ड का उत्पादन करता है जिसे गायब होने तक आसपास की सतह में वापस पॉलिश किया जा सकता है। एक टुकड़े पर जहां वेल्ड लाइनें आंख जो देखती हैं उसका हिस्सा होती हैं - एक दिखाई देने वाला फ्रेम जोड़, एक मिटर्ड कोना, दो सतहों का मिलन - टीआईजी एकमात्र ईमानदार विकल्प है।
व्यवहार में एक ही प्रोजेक्ट दोनों से गुज़रता है: गति और कम गर्मी इनपुट के लिए प्राथमिक संरचना पर एमआईजी, और जहाँ भी सीम दिखाई देगा वहाँ टीआईजी। यह जानना कि कौन सा जोड़ कौन सा है - टॉर्च जलाने से पहले निर्णय लेने के लिए ड्राइंग और अंतिम दृष्टि रेखाओं को पढ़ना - उस योजना का हिस्सा है जो साफ़-सुथरे ढंग से पूरे होने वाले गढ़े हुए टुकड़े को उस टुकड़े से अलग करता है जिस पर दिखाई देने वाले निशान रह जाते हैं।
गर्मी प्रबंधन और विरूपण नियंत्रण
पीतल की वेल्डिंग में सब कुछ आखिरकार गर्मी पर निर्भर करता है। फैब्रिकेटर कुल गर्मी इनपुट को उतना ही कम रखने के लिए काम करता है जितना कि जोड़ अनुमति देगा, और जो गर्मी है उसे फैलाने के लिए ताकि वह कभी इतनी देर तक एक जगह जमा न रहे कि जस्ता जल जाए या धातु अपनी सीध से खिंच जाए। व्यवहार में इसका मतलब है कि लंबे निरंतर वेल्ड बीड के बजाय छोटे रन, वेल्ड का क्रम इस तरह तय करना ताकि वर्कपीस एक छोर के बजाय समान रूप से गर्म हो, और धातु को पास के बीच ठंडा होने देने के लिए रुकना। उस ठहराव में एक अनुशासन है जिसका हमने सम्मान करना सीख लिया है - प्रलोभन हमेशा सीम को आगे बढ़ाने और खत्म करने के लिए होता है, और पीतल ठीक उसी अधीरता को दंडित करता है, इसलिए हमने खुद को टॉर्च को नीचे रखने और प्रतीक्षा करने के लिए प्रशिक्षित किया है, तब भी जब टुकड़ा गति के साथ गुनगुना रहा हो। घुमावदार घटकों पर - घुमावदार दरवाज़े के पल्ले, गोलाई वाला फ्रेम - गर्मी इनपुट को विशेष रूप से सावधानी से प्रबंधित किया जाता है, क्योंकि एक वक्र में विरूपण सीधे किनारे में विरूपण की तुलना में कहीं अधिक दिखाई देता है: आंख एक टूटी हुई त्रिज्या को तुरंत पढ़ती है।
सबसे पहले पीतल को वक्र देना इसका अपना अनुशासन है। पीतल को बिना किंक पड़े या बदरंग हुए एक परिभाषित त्रिज्या में मोड़ने के लिए हर चरण में विशेष टूलींग और सावधानीपूर्वक गर्मी प्रबंधन की आवश्यकता होती है; इसे ठंडी अवस्था में ज़बरदस्ती मोड़ें तो उसमें किंक पड़ जाता है, ज़्यादा गरम करें तो वह बदरंग हो जाता है और अपना टेम्पर (कठोरता) खो देता है। मोड़ और वेल्ड को तब एक साथ रहना पड़ता है - एक पूरी तरह से मुड़े हुए पल्ले को अभी भी उसके किनारों पर लापरवाह वेल्डिंग द्वारा अपनी सही सीध से हटाया जा सकता है।
फिनिशिंग: रंग-मिलान और चमक की स्थिरता
वेल्डिंग केवल आधा शिल्प है। दूसरा आधा फ़िनिशिंग है, क्योंकि एक वेल्डेड पीतल की संरचना बेंच से कई अलग-अलग धातुओं जैसी दिखती हुई निकलती है - उज्ज्वल सीम, उनके चारों ओर पुआल के रंग की गर्मी की छाया, अछूती सतहें - और यह एक समान रंग नहीं है जब तक कि इसे एक नहीं बनाया जाता है। प्रत्येक वेल्ड, हर गर्मी से प्रभावित क्षेत्र, हर कोने और वक्र को हाथ से एक ही मानक पर लाना पड़ता है - पूरी असेंबली की पूरी तरह से पॉलिशिंग, वेल्ड द्वारा वेल्ड, जब तक कि संरचना भागों की असेंबली के बजाय धातु के एक टुकड़े के रूप में नहीं दिखने लगती।
अधिक कठिन फ़िनिशिंग समस्या रंग-मिलान की है। पीतल एक रंग नहीं है; यह मिश्र धातुओं और फिनिश का एक परिवार है, प्रत्येक का अपना स्वर और प्रतिबिंब है। जब एक पीतल के टुकड़े को मौजूदा पीतल के साथ बैठना पड़ता है - टैपवेयर, हार्डवेयर, एक आसन्न फिटिंग - गढ़ी हुई धातु को उस संदर्भ से बिल्कुल मेल खाना चाहिए, और हर दिखाई देने वाली सतह पर वह मिलान बनाए रखना चाहिए। इसका मतलब है कि मिश्र धातु और फ़िनिश के नमूनों के माध्यम से काम करना, उन्हें संदर्भ के बगल में रोशनी के नीचे घुमा-घुमाकर देखना, जब तक नई धातु और संदर्भ एक ही परिवार जैसे न दिखने लगें। और चमक की स्थिरता उतनी ही मायने रखती है जितनी टोन: हैंडल पर वही गर्माहट जो वर्कटॉप की सतह पर है, और दरवाज़े के वक्र पर वही गहराई जो उसके फ्रेम के वेल्डेड जोड़ों पर है। असंगत चमक के साथ एक आदर्श स्वर फिर भी गलत ही लगता है।
एक व्यावहारिक उदाहरण: कैम्बरवेल का पीतल प्रोजेक्ट
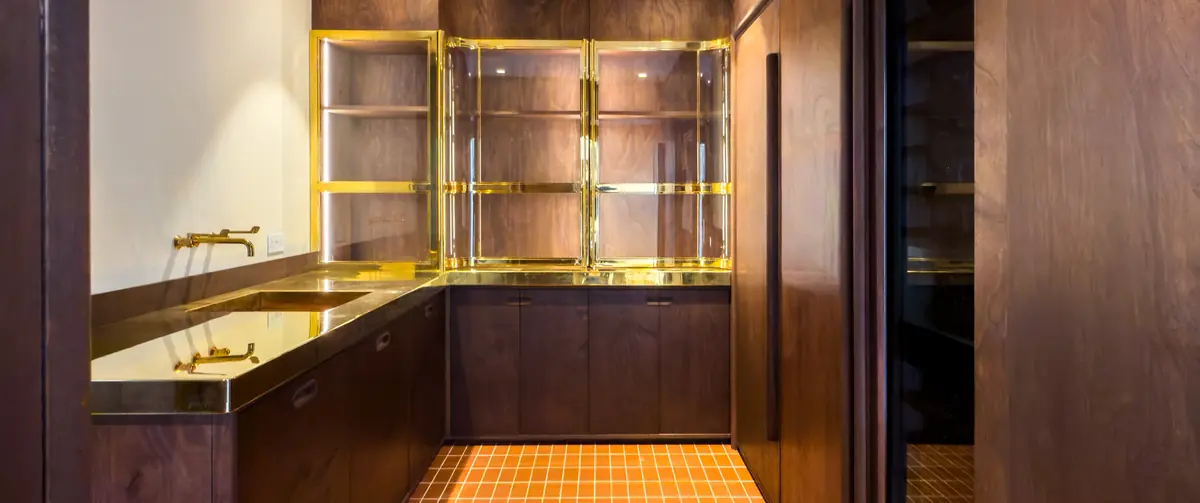
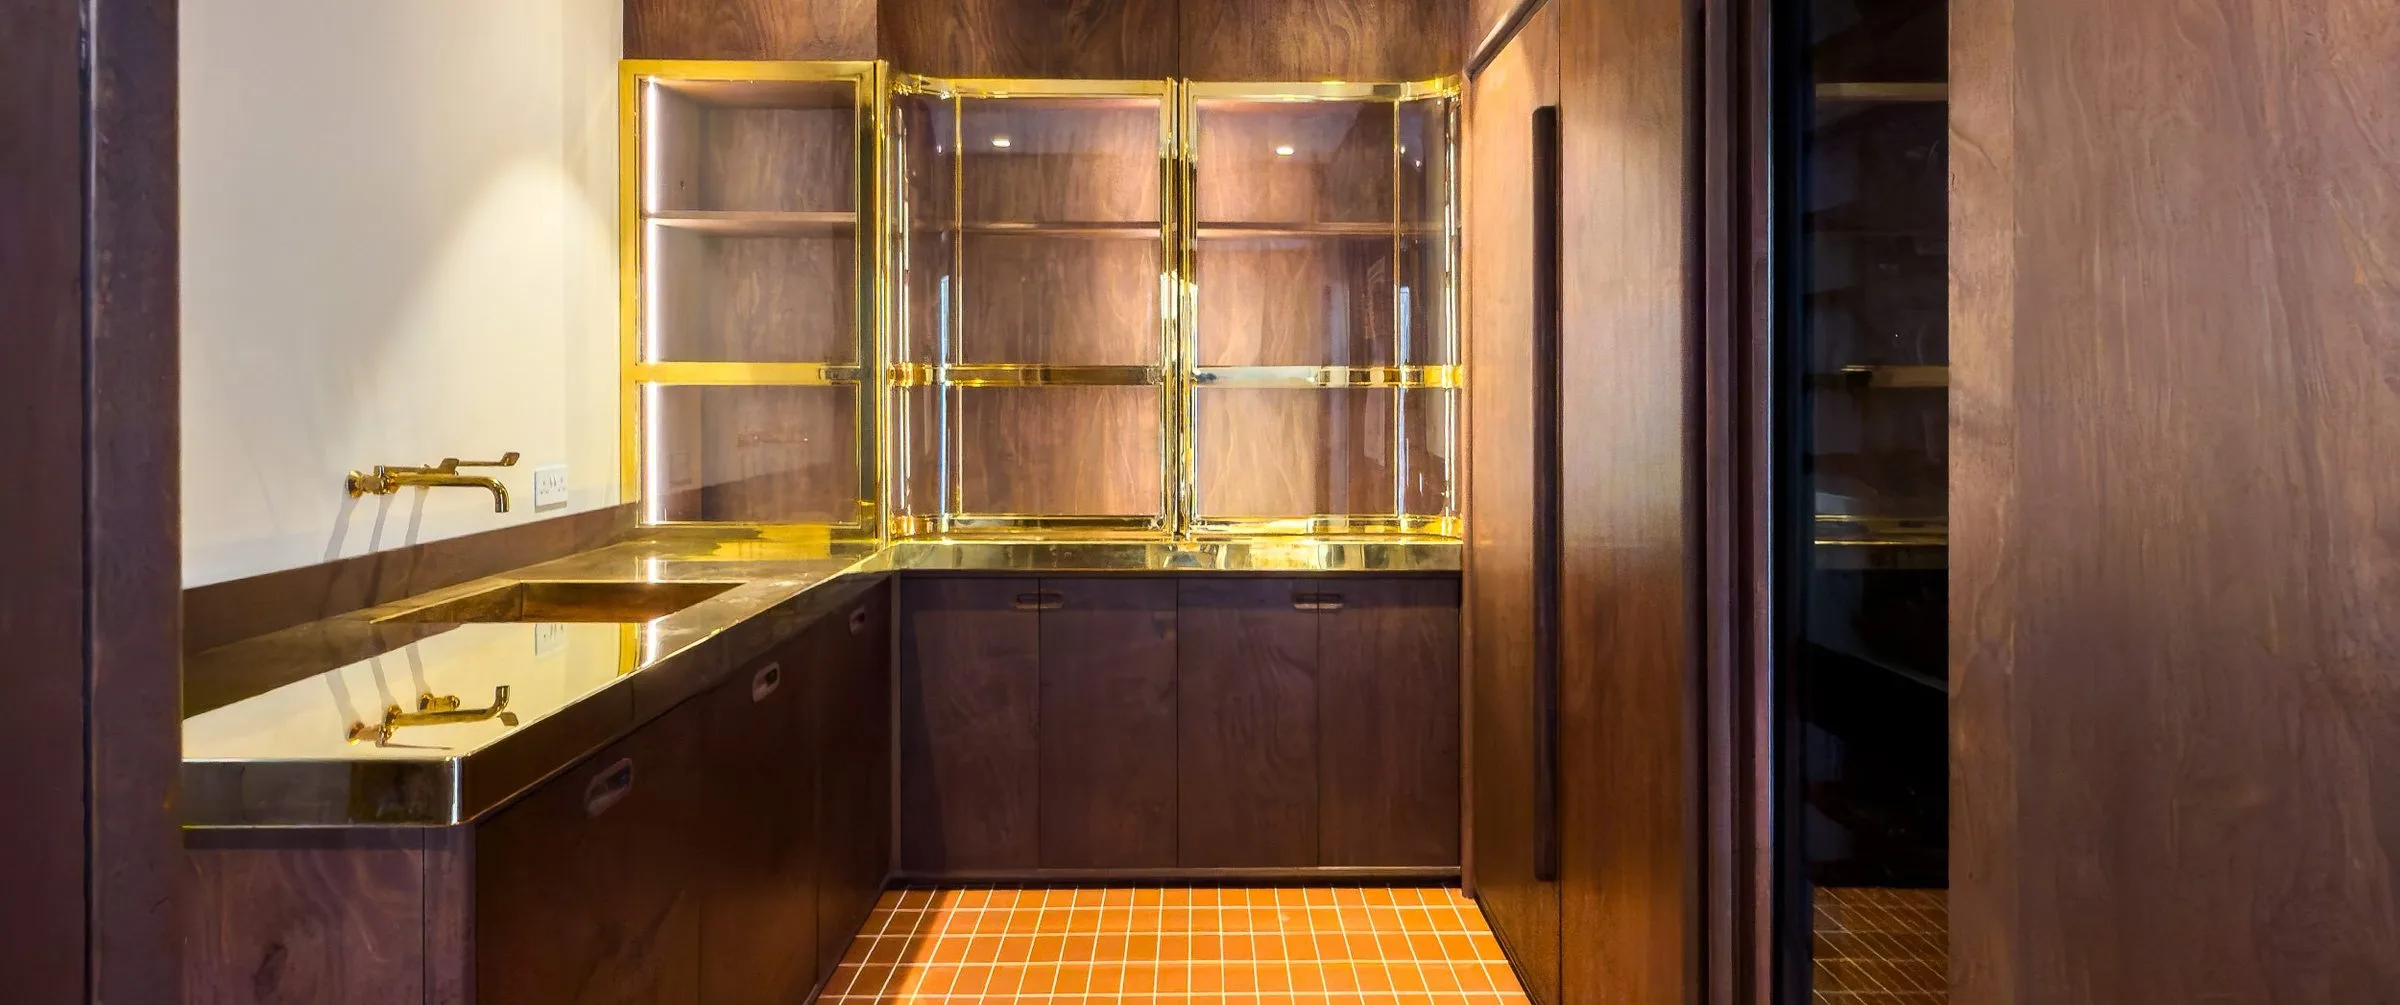
हाल ही का एक आवासीय प्रोजेक्ट इन विषयों में से हर एक को एक टुकड़े में दिखाता है। कैम्बरवेल में एक निजी घर के लिए, Tim Gaudin Joinery के सहयोग से काम करते हुए, स्टूडियो ने एक वेल्डेड पीतल के ढांचे में स्थापित घुमावदार, कांच-सामने वाले दरवाजों के साथ एक पीतल की उपयोगिता अलमारी का निर्माण किया, साथ ही पीतल के वर्कटॉप्स, जो कुशलता से बने यूटिलिटी रूम में एकीकृत हैं।
डिज़ाइन में वेल्डेड पीतल के फ्रेम में सुंदर घुमावदार, काँच जड़े दरवाज़े माँगे गए थे - तकनीकी रूप से सबसे अधिक मांग वाला तत्व, क्योंकि पीतल को एक सटीक त्रिज्या में मोड़ना पड़ता था और फिर उसके किनारों पर इस तरह वेल्ड करना पड़ता था कि वेल्ड वक्र को अपनी सही आकृति से न खींच ले। निर्माण सीएनसी कटिंग, हैंड-फिनिशिंग, प्राथमिक संरचना पर एमआईजी वेल्डिंग और टीआईजी वेल्डिंग के माध्यम से चला गया, जहां भी एक सीम शो पर होगा। घुमावदार दरवाज़े के पल्लों पर हीट इनपुट को सावधानीपूर्वक प्रबंधित किया गया था, जहां विरूपण सबसे तेजी से जमा होता है।
रंग संदर्भ ग्राहक की टैपवेयर की पसंद द्वारा निर्धारित किया गया था: उन्होंने पीतल के एक विशिष्ट स्वर में नल चुना था, और अलमारी के फ्रेम को उस स्वर से बिल्कुल मेल खाना था और इसे हर दृश्यमान सतह पर रखना था। रंग-मिलान की प्रक्रिया पीतल मिश्र धातु और फ़िनिश के नमूनों से गुज़री, जब तक फ्रेम और नल धातु के एक ही परिवार जैसे नहीं दिखने लगे - हैंडल पर वही चमक जो वर्कटॉप पर है, और दरवाज़े के वक्रों पर वही गहराई जो वेल्डेड फ्रेम जोड़ों पर है। एक बार फ्रेम को इकट्ठा करने के बाद, पूरी संरचना को पॉलिश किया गया - हर वेल्ड, हर कोने, हर वक्र को एक ही मानक पर लाया गया - फिर जॉइनरी के साथ उसकी स्थापना की गई, और साइट पर बारीक समायोजन तब तक किए गए जब तक इकाई आसपास की कैबिनेटरी में बिल्कुल ठीक नहीं बैठ गई; अंत में उसे पूरा करने के लिए घुमावदार काँच लगाया गया।
वर्कटॉप्स: एक स्थिर कोर पर पीतल
इसी प्रोजेक्ट में पीतल के वर्कटॉप्स एक संबंधित तकनीक को दर्शाते हैं। एक ठोस पीतल स्लैब के बजाय - भारी, महंगा और अपनी ही हलचल (फैलाव-सिकुड़न) की ओर प्रवृत्त - नमी प्रतिरोधी एमडीएफ सब्सट्रेट पर पीतल की शीट लपेटकर वर्कटॉप्स का उत्पादन किया गया था। एमडीएफ कोर सतह आयामी स्थिरता और कठोरता देता है; पीतल की परत परावर्तक सतह और गर्माहट देती है जो उस स्थान को परिभाषित करती है। इस पद्धति के लिए सटीक आयाम महत्वपूर्ण है: प्रत्येक माप को पीतल के लपेटने की मोटाई को ध्यान में रखना होता है, इसलिए तैयार सतहें किनारों पर थोड़ी बड़ी दिखने के बजाय समतल, फ्लश और सटीक दिखती हैं। परिणाम सतह पर ठोस पीतल की गुणवत्ता को बनाए रखते हुए एक काम करने वाले उपयोगिता कक्ष के लिए पर्याप्त टिकाऊ है।
एक जीवंत फिनिश
ग्राहकों को पीतल की ओर आकर्षित करने वाले गुणों में से एक यह है कि यह स्थिर नहीं रहता है। एक तैयार पीतल के टुकड़े को नियमित देखभाल के साथ दर्पण पॉलिश पर बनाए रखा जा सकता है, या उसे पेटिना विकसित करने दिया जा सकता है - यानी समय के साथ गहरा और नरम होते हुए गेरू और कांस्य के और गहरे स्वरों में ढलने दिया जाए, वर्डिग्रिस (हरी जंग) की हल्की आभा के साथ - एक जीवंत फ़िनिश जो उस कमरे को अपने भीतर दर्ज करता जाता है जिसमें वह रखा है और, कई ग्राहकों के लिए, केवल शिल्प कौशल की भावना को गहरा करता है। हमें इस सामग्री की यह बात पसंद आने लगी है: एक टुकड़ा जिस पर हमने बेंच पर पसीना बहाया था, वह हमें छोड़ने के बाद भी लंबे समय तक बदलता रहता है, चुपचाप उस घर की गर्मी लेता है जिसमें वह रहता है। कोई भी रास्ता मान्य है; निर्णय ग्राहक का है, और एक अच्छी तरह से बनाया गया टुकड़ा दोनों का समर्थन करता है। पीतल, कांस्य और इस्पात समय के साथ कैसे बदलते हैं, इसकी अधिक गहराई से चर्चा हमारे मेटल फिनिश पर नोट में है।
वेल्डेड पीतल बनवाना
वेल्डेड पीतल का काम हमारी मेटलवर्क कार्यशाला में किया जाता है और स्टूडियो के व्यापक फर्नीचर और जॉइनरी आउटपुट के साथ एकीकृत - अपहोल्स्टर्ड बैठने पर पीतल के फ्रेम, केसगुड्स पर पीतल का विवरण, पीतल की क्लैडिंग और फ़िटेड इंटीरियर परियोजनाओं में वर्कटॉप। क्योंकि कौशल वास्तव में विशेषज्ञ है, पीतल के काम का निर्माण से पहले ड्रॉइंग बनाई जाती है, नमूने बनाए जाते हैं और प्रोटोटाइप तैयार किया जाता है: ढांचे, वक्रों, ग्लेज़िंग रिबेट (खाँचे) और फिक्सिंग बिंदुओं के विस्तृत चित्र का उत्पादन और अनुमोदन किया जाता है, और जहां मौजूदा धातु के लिए रंग-मिलान की आवश्यकता होती है, मिश्र धातु और फ़िनिश को एक भी संरचनात्मक वेल्ड करने से पहले एक भौतिक नमूने से मिलान करके स्वीकृत किया जाता है। यह क्षमता हमारी व्यापक बेस्पोक मेटलवर्क सेवाओं के अंतर्गत आती है, स्टील, कांस्य और पेटिनेटेड फिनिश के साथ।