MIG焊和TIG焊的区别在于速度与成品质感:MIG速度快,适合隐藏结构接缝,而较慢的TIG则能获得细腻、低飞溅的焊缝,可打磨抛光至几乎看不见,凡是接缝外露之处都适用。
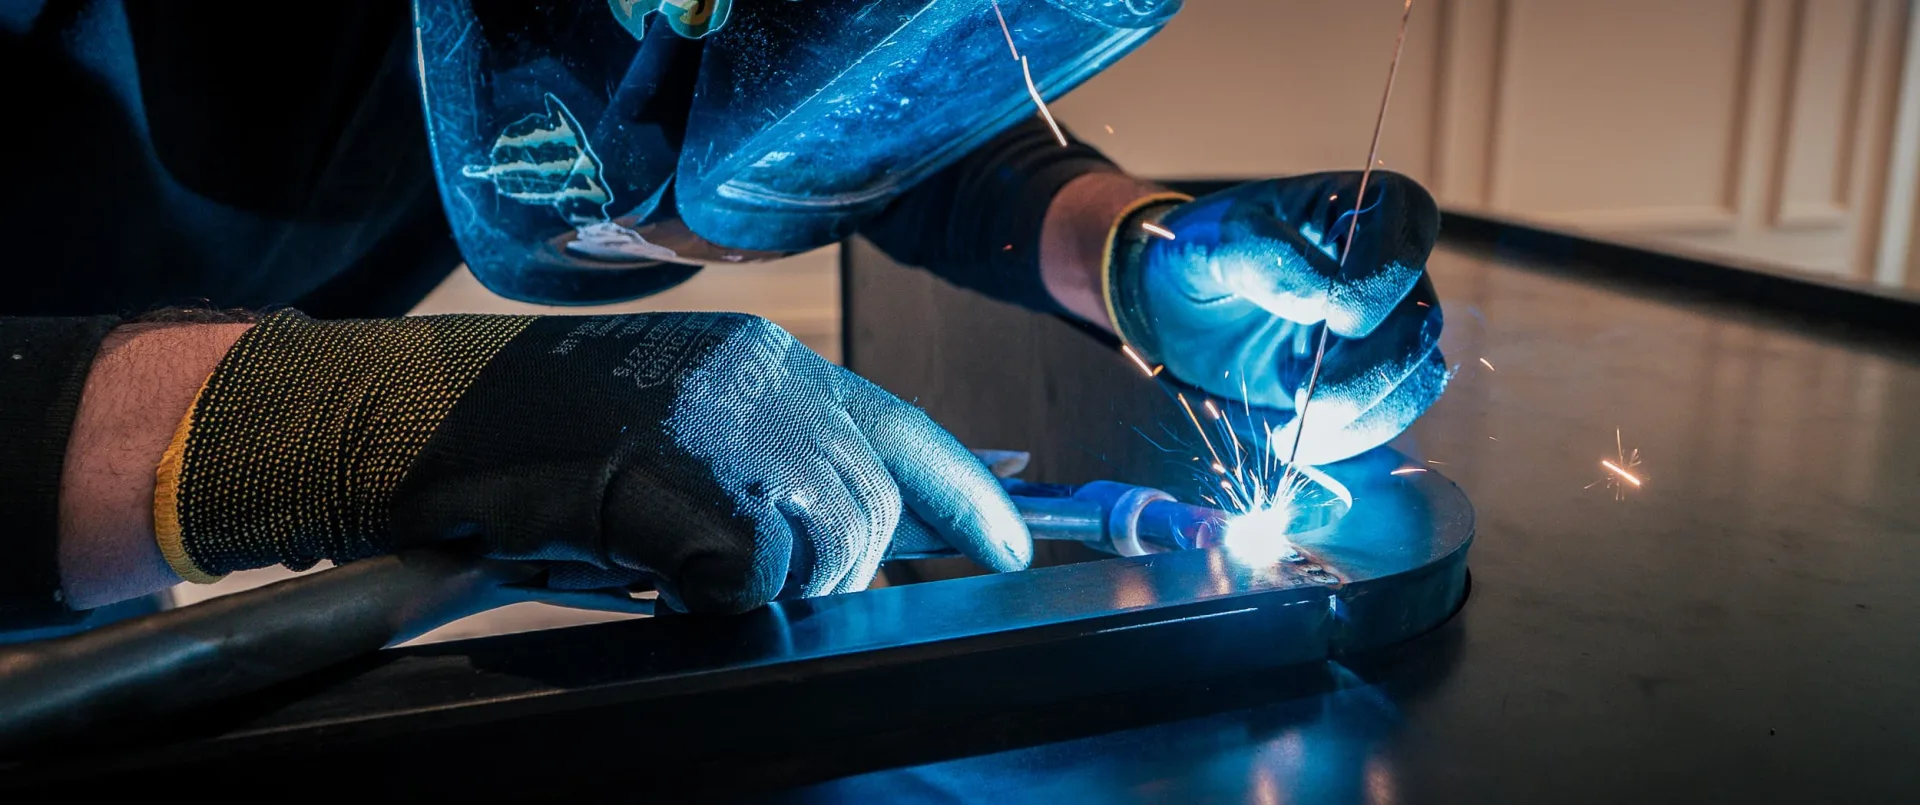
在一个繁忙的早晨站在金属车间里,你还没看见,就能先听出差别。一张工作台上是连绵不断的断续声,一种稳定而自信的噼啪声沿着接缝传过去,随即消失,焊工移动的速度,如同绘图员沿尺画线。下一张工作台上则更慢、更从容:轻柔的脉动嗡鸣,脚在踏板上缓缓调节,一手一点一点送入焊丝,整个人静止而专注。两位焊工,两道电弧,两种截然不同的节奏。掀起第一位焊工的面罩,你会看到一道更宽的焊道,还有少许需要打磨修整的飞溅。掀起第二位的,接缝则是一排细密均匀的波纹,几乎像首饰,已经大半隐去。第一种是MIG,第二种是TIG。它们以截然不同的方式抵达同一个终点,即把两块金属熔合为一体,而在两者之间做选择,正是那些不起眼的决定之一,把处理得当的金属工艺与留有明显疤痕的金属工艺区分开来。
几乎所有豪华室内的精细金属件都是通过焊接连接的,而这些焊接大多是通过这两种工艺之一完成的。下面介绍每种工艺的原理,以及金属加工师傅如何决定使用哪一种、用在何处。有关这些焊缝所用的钢材和表面处理,请参阅钢材加工。
MIG焊接
MIG(金属惰性气体)通过焊枪送入连续的焊丝电极,使其熔入接头,同时由惰性气体保护熔融的焊缝免受空气影响。由于焊丝从不停止供给,焊工可以不断移动,因此MIG 很快:金属堆敷迅速,热量输入和散去都高效,对不够完美的手艺也比较宽容。这种速度同时也坦率地划出了它的局限。焊道比TIG更宽、更难控制,还会溅出一圈细小的飞溅物,即凝固的小金属珠,事后必须敲掉并磨去。
速度快,加上输入工件的总热量较低,使MIG成为一件作品主体结构的合适之选:框架构件、内部接头、承担荷载的焊缝,它们最终都会藏在面层或饰面之后,没有人会去看。热量快进快出,意义也不止于节省时间。它限制了工件必须吸收的总热负荷,从而把整个组件的变形降到最低。
TIG焊接
TIG(钨惰性气体)对焊工提出的要求截然不同。电弧由焊枪中夹持的非熔化钨电极引燃;另一只手把填充焊丝一点一点送入熔池;而热量本身则由脚下控制,踏板随工件需要而轻抬或轻踩。它更慢,手上要练多年才显得轻松。它回报的是对热量和熔池的全面掌控,由此得到细密、精准、低飞溅的焊缝,可以磨平并抛光,与周围表面融为一体,直到什么都看不出来。
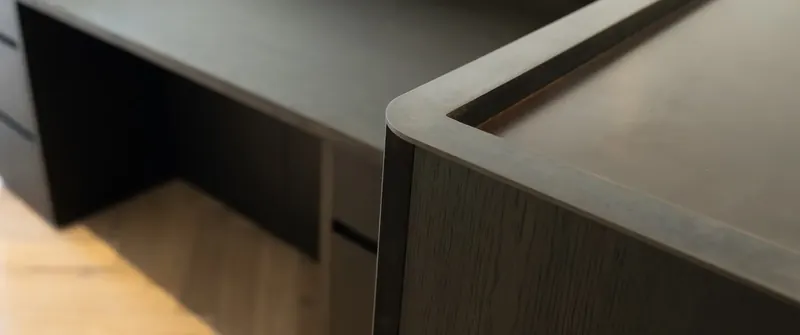
正因为这种可控性,凡是接缝会外露之处,都要用TIG:可见的框架接头、斜接转角、两个面的交汇处,以及目光会沿着焊缝移动的任何地方。在这些接头上,TIG是唯一老实的答案:同一位置的MIG焊缝必须狠狠地磨削,而且在合适的光线下,仍会显出一条本不该有的线。TIG同样适用于薄材料,以及那些对多余热量毫不宽容的金属,黄铜和青铜便在其列。
决定:观察视线
MIG和TIG之间的真正选择,早在点燃焊枪之前就已做出,是在图纸上,预判成品的视线走向。哪些接头会被看到?哪些会被触摸?哪些会安静地藏在面层或饰面之后?结构性的隐藏接头交给MIG,求的是速度快、热量低;可见的外露接头则交给TIG,焊出能够消失无痕的焊缝。一个委托项目几乎总会同时用到两者:MIG用于主体结构,TIG用于接缝外露之处。我们通常会用手指逐一点过图纸,在切割任何金属之前,把每个接头标记为其中一种,因为出错的代价要到很晚才显现,到那时已经来不及了。
分清每个接头该用哪种工艺,是规划的一部分,正是它把收得干净利落的作品与收不干净的作品区分开来,而且这绝不是到收尾阶段还能补救的事。一个用MIG焊成、后来才发现位置外露的结构接头,是无法抛光到隐形的,因为焊道的宽度已经在那里了。而为求稳妥处处使用精细的TIG焊,只会让工作变得不必要地缓慢、不必要地昂贵,表面上却看不出任何回报。
热量、变形,以及对热量毫不宽容的金属
两种工艺都会向金属输入热量,而热量会带来变形,那种悄悄爬上平整面板的轻微波纹,那种本该走得端正的曲线里断掉的弧度。控制总热量是两者共同的核心:用短焊道而不是一道长焊缝,安排焊接顺序,让工件均匀受热而不是自己扭出形状,每焊一段便停下来,等部件冷到手能放上去再继续。有些金属的宽容度远低于其他金属。尤其是黄铜,锌的沸点低,又极易把热量传走,在外露的活儿上需要只有TIG才能提供的、由踏板精细调控的控制力,这门手艺我们在关于焊接黄铜的文章中有详细介绍。
为什么这对成品很重要
对设计师或客户来说,焊接工艺如果做得好,是完全看不见的,而这正是一切的意义所在。选对了工艺、焊得干净的焊缝会直接消失:金属看上去是一个连续的整体,线条连贯不断,表面在手下依然完整而安静。全部功夫就在于让接缝消失,而这并非始于电弧,而是始于图纸,始于为每一道接缝选择合适的工艺。围绕焊接的更完整的制造流程,详见我们关于钣金制造的文章,完整的金属加工能力则见我们的定制金属加工指南。