الفرق بين اللحام MIG و TIG هو السرعة مقابل التشطيب: MIG سريع ويناسب الوصلات الهيكلية المخفية، بينما TIG الأبطأ يعطي لحاما ناعما قليل الرذاذ يمكن تلميعه أينما ظهرت الدرزة.
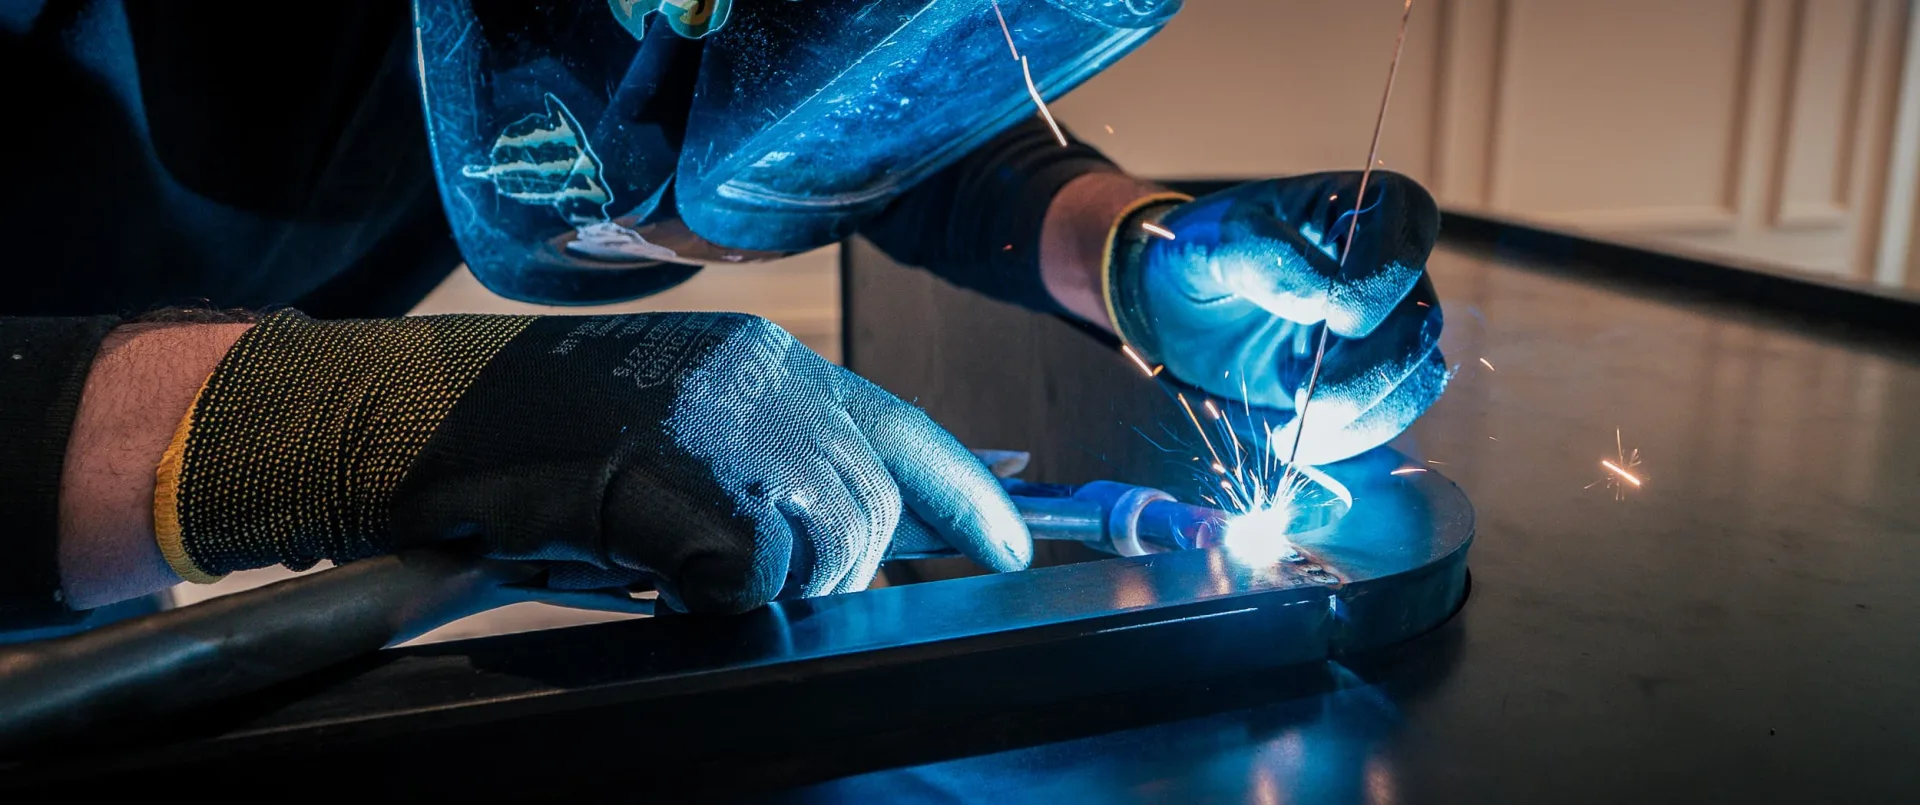
قف في ورشة المعادن في صباح مزدحم وستسمع الفرق قبل أن تراه. عند إحدى المناضد، تلعثم مستمر، طقطقة ثابتة واثقة تنتقل على طول الدرزة ثم تختفي، واللحّام يتحرك بوتيرة رسّام هندسي يسحب خطا بالمسطرة. وعند المنضدة التالية، شيء أبطأ وأكثر اتزانا: همهمة نابضة ناعمة، قدم تخفض على دواسة، قضيب يغذى باليد جزءا يسيرا في كل مرة، الجسم كله ساكن ومركز. لحامان، قوسان، إيقاعان مختلفان تماما. ارفع الخوذة في الطرف الأول وستجد خرزة أوسع، وقليلا من الرذاذ الذي يجب تنظيفه. ارفعها في الثانية وتصبح الوصلة صفا من التموجات الدقيقة والمتساوية، تكاد تكون مجوهرات، قد اختفت تقريبا. الأول هو MIG؛ والثاني هو TIG. يصلان إلى النهاية نفسها، أي قطعتين معدنيتين مندمجتين في واحدة، بطرق مختلفة تماما، والاختيار بينهما هو أحد القرارات الهادئة التي تفصل بين الأعمال المعدنية المحكمة التصميم والأعمال المعدنية التي تحمل ندوبا ظاهرة.
تقريبا كل قطعة معدنية دقيقة في تصميم داخلي فاخر تثبت معا بواسطة لحام، ومعظم تلك اللحامات توضع بواسطة إحدى هاتين العمليتين. ما يلي هو كيف يعمل كل منها، وكيف يقرر المصنع أيهما يستخدم وأين. لمعرفة أنواع الفولاذ والتشطيبات التي تنتهي إليها هذه اللحامات، انظر تصنيع الفولاذ.
لحام MIG
يغذّي لحام MIG (الغاز الخامل مع المعدن) قطبا سلكيا مستمرا عبر الشعلة فيذيبه في الوصلة، بينما يحمي الغاز الخامل اللحام المنصهر من الهواء. لأن السلك لا يتوقف عن التغذية، يمكن للحّام الاستمرار في التحرك، وMIG سريع: يضع المعدن بسرعة، ويدخل ويخرج الحرارة بكفاءة، ويتسامح مع اليد غير المتقنة. تلك السرعة هي أيضا صدقه بشأن حدوده. الخرزة أعرض وأقل قابلية للتحكم من لحام TIG، وهو يقذف رذاذا ناعما من حبيبات معدنية صغيرة متجمدة يجب كشطها وطحنها بعد ذلك.
هذا المزيج من السرعة وانخفاض الحرارة الإجمالية في العمل يجعل MIG الخيار الصحيح للهيكل الأساسي للقطعة: عناصر الإطار، والوصلات الداخلية، اللحامات التي تحمل الحمل وستجلس في النهاية خلف واجهة أو تشطيب حيث لن ينظر أحد أبدا. إدخال الحرارة وإخراجها بسرعة له أهمية أكبر من مجرد الوقت. هذا يحد من إجمالي الحمل الحراري الذي يجب أن تمتصه قطعة العمل، وهذا يُبقي التشويه في التجميعة بأكملها عند حده الأدنى.
لحام TIG
يطلب لحام TIG (غاز التنجستن الخامل) شيئا مختلفا تماما من اللحّام. يُشعل القوس من قطب تنجستن غير قابل للاستهلاك مثبت في الشعلة؛ يُغذّى حوض اللحام بقضيب الحشو باليد الأخرى، لمسة تلو الأخرى؛ وتضبط الحرارة نفسها بالقدم، على دواسة يخفف الضغط عليها أو يزاد حسب متطلبات العمل. هي أبطأ، وتطلب سنوات في اليد قبل أن تبدو سهلة. ما يعيده هو السيطرة الكاملة على الحرارة وحوض اللحام، ومن هذه السيطرة يأتي لحام ناعم ودقيق وقليل الرذاذ يمكن طحنه وتلميعه مرة أخرى إلى السطح المحيط حتى لا يبقى شيء لتراه.
هذا التحكم هو السبب في أن TIG يستخدم أينما كان الدرز ظاهرا للعيان: وصلة إطار مرئية، زاوية ميتر مائلة القطع، التقاء وجهين، إلى أي مكان تسير فيه العين على طول خط اللحام. في تلك الوصلات، TIG هو الجواب الصادق الوحيد، فلحام MIG في المكان نفسه يجب أن يُزال بالطحن الشديد، وسيظل في الضوء المناسب يقرأ كخط حيث لا يجب أن يكون هناك خط. TIG هو أيضا عملية المواد الرقيقة، والمعادن التي لا تتسامح مع الإفراط المتهور في الحرارة، مثل النحاس الأصفر والبرونز بينها.
القرار: قراءة خطوط الرؤية
الاختيار الحقيقي بين MIG وTIG يُتخذ قبل أن تُشعل الشعلة، على الرسم، بقراءة خطوط الرؤية النهائية للقطعة المنجزة. أي الوصلات ستُرى؟ وأيها سيُلمس؟ أي منها يجلس بهدوء خلف واجهة أو تشطيب؟ الوصلات الهيكلية والمخفية تذهب إلى MIG للسرعة وتقليل الحرارة؛ الوصلات الظاهرة للعيان تذهب إلى TIG لصنع لحام يمكن جعله يختفي. عادة ما يضم تكليف واحد كليهما: MIG عبر الهيكل الأساسي، وTIG أينما يظهر الدرز. نميل إلى تتبع الرسم بإصبع وتصنيف كل وصلة في إحدى الفئتين قبل قطع أي معدن، لأن تكلفة الخطأ تتحمل لاحقا، وعندها يكون الوقت قد فات.
معرفة أي وصلة هي جزء من التخطيط الذي يميز القطعة المحكمة التصميم التي تنتهي نظيفة عن تلك التي لا تنتهي كذلك، وهي بالتأكيد ليست شيئا يمكن إنقاذه في مرحلة التشطيب النهائي. وصلة هيكلية موضوعة في MIG في مكان يتضح أنه مرئي لا يمكن تلميعها حتى تصبح غير مرئية، فعرض اللحام موجود بالفعل. والوصول إلى لحام TIG الدقيق في كل مكان، للاحتياط، يجعل العمل بطيئا بلا داع ومكلفا بلا داع، دون وجود شيء على السطح يثبت ذلك.
الحرارة، التشويه، والمعادن التي تعاقب ذلك
كلتا العمليتين تضعان حرارة في المعدن، والحرارة هي ما يجلب التشوه: التموج اللطيف الذي يتسلل إلى لوحة مسطحة، ونصف القطر المكسور في منحنى كان من المفترض أن يكون صحيحا. إدارة الحرارة الكلية أمر أساسي في كلتا العمليتين: اللحامات القصيرة المتقطعة بدلا من الخرزات الطويلة، ترتيب اللحامات بحيث تسخن قطعة العمل بشكل متساو بدلا من أن تخرج عن شكلها، توقف لترك جزء يبرد تحت يدك قبل إعادة التشغيل. بعض المعادن تغفر أقل بكثير من غيرها. النحاس الأصفر على وجه الخصوص، مع انخفاض نقطة غليان الزنك وحماسه لنقل الحرارة بعيدا، يتطلب التحكم الدقيق الذي لا يمكن أن تقدمه إلا TIG في الأعمال الظاهرة، وهو فن نتحدث عنه في ملاحظتنا حول لحام النحاس الأصفر.
لماذا يهم ذلك للقطعة النهائية
بالنسبة للمصمم أو العميل، فإن عملية اللحام، عندما تنفذ بشكل جيد، تكون غير مرئية تماما — وهذا بالضبط هو الهدف من كل ذلك. اللحام المختار بشكل صحيح ونظيف يختفي ببساطة: المعدن يقرأ كجسم واحد مستمر، والخط لا ينقطع، والسطح يبقى سليما وهادئا تحت اليد. المهارة كلها تكمن في جعل الوصلة تختفي، ويبدأ ذلك ليس من القوس بل من الرسم، في اختيار العملية المناسبة لكل درزة. تسلسل التصنيع الأوسع المحيط باللحام موضح في ملاحظتنا حول تصنيع الصفائح المعدنية، والقدرة الكاملة على الأعمال المعدنية في دليل الأعمال المعدنية على المقاس.