La différence entre la soudure MIG et la soudure TIG tient à la vitesse contre la finition : le MIG est rapide et convient aux assemblages structurels cachés, tandis que le TIG, plus lent, donne une soudure fine, à faibles projections, qui peut être polie jusqu’à disparaître partout où un joint apparaît.
Tenez-vous dans l’atelier de métallerie un matin chargé et vous pouvez entendre la différence avant même de la voir. À un établi, un bégaiement continu : un crépitement régulier et assuré qui parcourt un joint et s’éloigne, le soudeur avançant au rythme d’un dessinateur qui tire un trait à la règle. Au suivant, quelque chose de plus lent et de plus mesuré : un doux bourdonnement pulsé, un pied qui dose une pédale, une baguette d’apport introduite à la main un peu à la fois, tout le corps immobile et concentré. Deux soudeurs, deux arcs, deux rythmes complètement différents. En soulevant le casque du premier, on trouve un cordon plus large, un peu de projections à reprendre. En le soulevant sur le second, la jonction est une rangée de fines ondulations régulières, presque un bijou, déjà presque sur le point de disparaître. Le premier est le MIG ; le second est le TIG. Ils parviennent au même résultat (deux morceaux de métal fusionnés en un) par des moyens totalement différents, et le choix entre eux est l’une des décisions discrètes qui séparent une métallerie aboutie d’une métallerie qui porte des cicatrices visibles.
Presque toutes les pièces de métal fin d’un intérieur de luxe sont maintenues par une soudure, et la plupart de ces soudures sont posées par l’un de ces deux procédés. Ce qui suit explique comment chacun fonctionne, et comment un fabricant décide lequel utiliser, et où. Pour les aciers et les finitions auxquels ces soudures sont destinées, voir la fabrication d’acier.
Soudage MIG
Le MIG (metal inert gas) fait passer une électrode filaire continue à travers la torche, la faisant fondre dans le joint tandis qu’un gaz inerte protège la soudure fondue de l’air. Comme le fil ne cesse jamais d’être alimenté, le soudeur peut continuer à avancer, et le MIG est rapide : il dépose le métal vite, apporte et retire la chaleur efficacement, et pardonne une main moins qu’idéale. Cette vitesse est aussi sa franchise sur ses limites. Le cordon est plus large et moins maîtrisable que celui d’une soudure TIG, et il projette une fine pluie de gouttelettes, de petites billes de métal figées, qu’il faut ensuite piquer puis meuler.
Cette combinaison, vitesse et chaleur totale plus faible dans la pièce, fait du MIG le bon choix pour la structure primaire d’une pièce : les éléments d’ossature, les assemblages internes, les soudures qui supportent la charge et qui finiront derrière une face ou une finition que personne ne regardera jamais. Apporter et retirer la chaleur rapidement ne sert pas qu’à gagner du temps. Cela limite la charge thermique totale que la pièce doit absorber, et maintient ainsi la distorsion de l’ensemble au minimum.
Soudage TIG
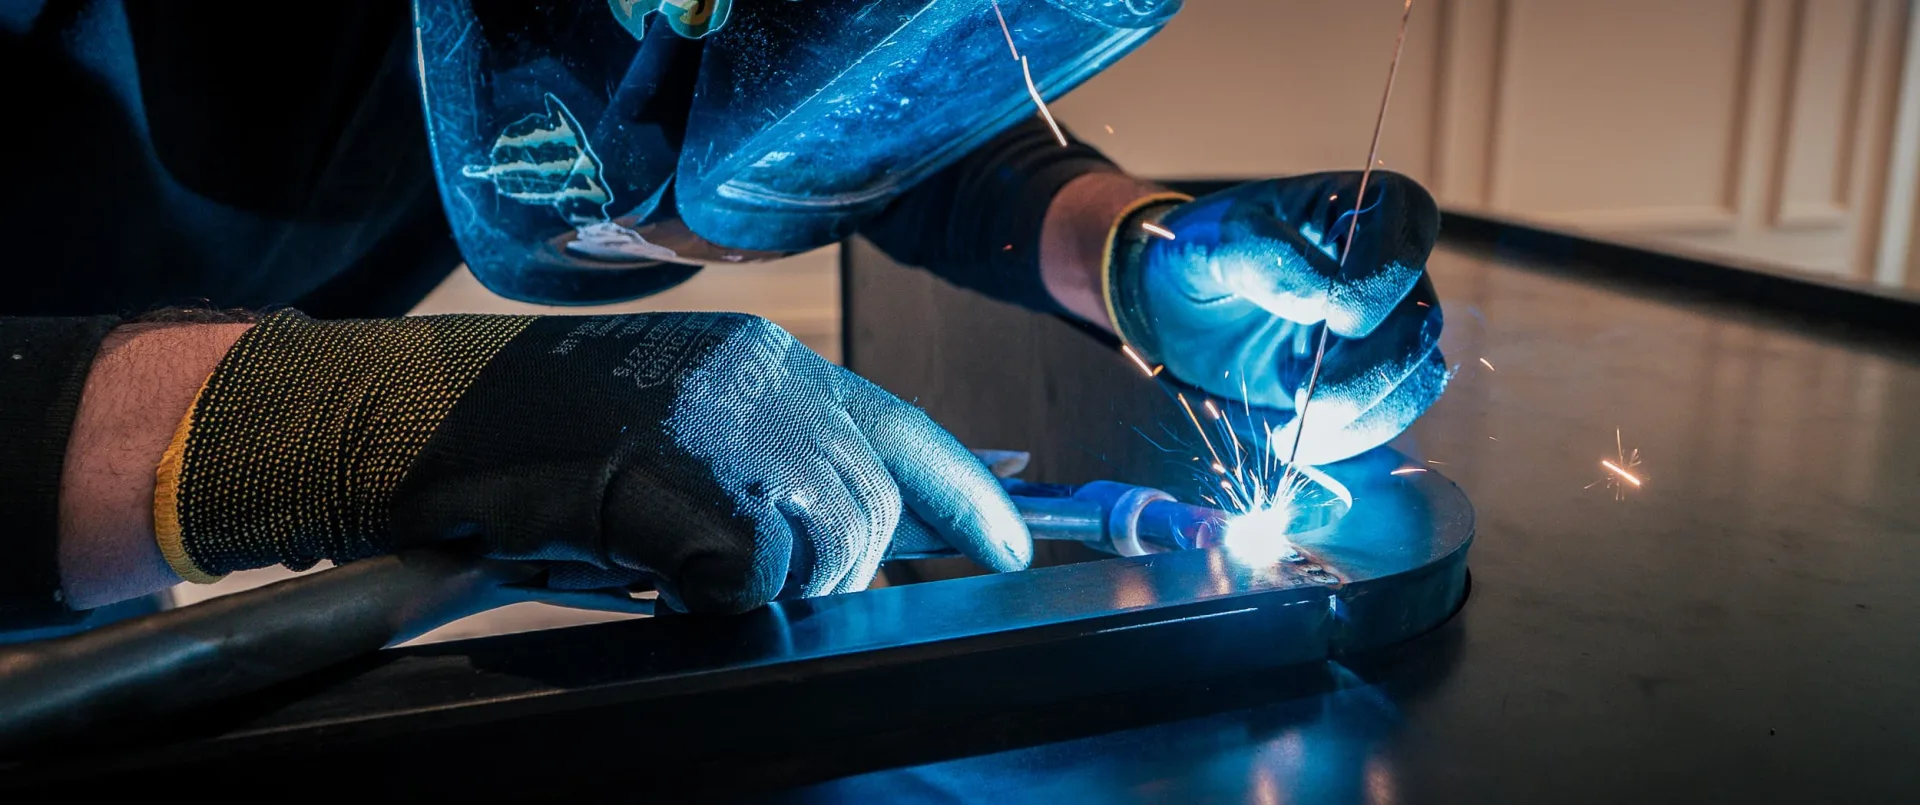
Le TIG (tungsten inert gas) demande quelque chose de tout à fait différent du soudeur. L’arc est amorcé à partir d’une électrode en tungstène non consommable maintenue dans la torche ; la baguette d’apport est amenée dans le bain de fusion par l’autre main, par petites touches ; et la chaleur elle-même est réglée au pied, par une pédale que l’on relâche ou que l’on enfonce selon les besoins du travail. C’est plus lent, et il faut des années de pratique avant que cela paraisse facile. Ce qu’il offre en retour, c’est une maîtrise totale de la chaleur et du bain de fusion, et de cette maîtrise naît une soudure fine, précise, à faibles projections qui peut être meulée et polie jusqu’à se fondre dans la surface environnante, au point qu’il ne reste plus rien à voir.
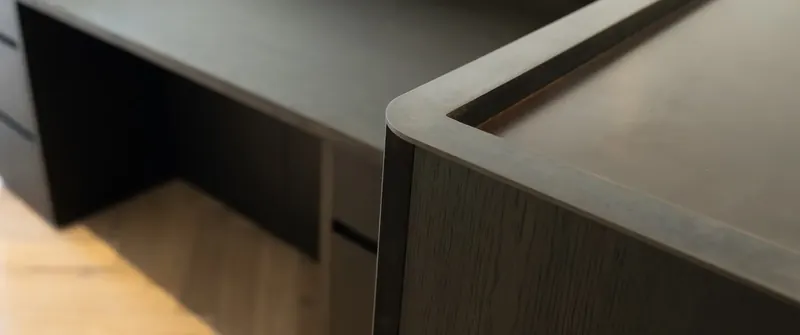
Ce contrôle est la raison pour laquelle le TIG va là où une couture sera visible : un joint de cadre visible, un angle d’onglet, la rencontre de deux faces, partout où l’œil se déplace le long de la ligne de soudure. Pour ces joints, le TIG est la seule réponse honnête : une soudure MIG au même endroit devrait être fortement meulée et, sous la bonne lumière, se lirait quand même comme une ligne là où aucune ligne ne devrait être. Le TIG est également le procédé pour les matériaux minces, ainsi que pour les métaux qui punissent un excès négligent de chaleur, notamment le laiton et le bronze.
La décision : lire les lignes de vue
Le véritable choix entre MIG et TIG se fait bien avant qu’une torche ne soit allumée : sur le dessin, en lisant les lignes de vue de la pièce terminée. Quels joints seront vus ? Lesquels seront touchés ? Lesquels restent discrets derrière une face ou une finition ? Les joints structurels cachés sont confiés au MIG, pour la vitesse et la chaleur réduite ; les joints visibles, exposés au regard, vont au TIG, pour une soudure que l’on peut faire disparaître. Une même commande comporte presque toujours les deux : MIG pour toute la structure primaire, TIG partout où le joint sera apparent. Nous avons l’habitude de parcourir le dessin du doigt et de marquer chaque joint comme l’un ou l’autre avant que le moindre métal ne soit coupé, car le coût d’une erreur se paie bien plus tard, et à ce moment-là il est trop tard.
Savoir quel joint est lequel fait partie de la planification qui distingue une pièce qui aboutit proprement d’une pièce qui n’y parvient pas, et c’est tout sauf quelque chose que l’on peut rattraper à l’étape de finition. Un joint structurel soudé au MIG à un endroit qui s’avère visible ne peut pas être poli jusqu’à l’invisibilité : la largeur du cordon est déjà là. Et recourir partout à une soudure TIG fine, par précaution, rend simplement le travail inutilement lent et inutilement coûteux, sans rien à montrer en surface.
Chaleur, distorsion et les métaux qui la punissent
Les deux procédés injectent de la chaleur dans le métal, et c’est la chaleur qui provoque la distorsion : la douce ondulation qui s’insinue dans un panneau plat, le rayon altéré dans une courbe censée être parfaitement régulière. La gestion de la chaleur totale est au cœur des deux : des passages courts plutôt que de longs cordons, séquencer les soudures pour que la pièce chauffe uniformément plutôt que de se déformer, faire une pause pour laisser refroidir une pièce sous votre main avant de recommencer. Certains métaux pardonnent bien moins que d’autres. Le laiton en particulier, avec le faible point d’ébullition de son zinc et sa propension à évacuer la chaleur, exige le contrôle fin, commandé à la pédale, que seul le TIG peut offrir sur le travail visible, un métier dont nous parlons dans notre note sur le soudage du laiton.
Pourquoi cela compte pour la pièce finale
Pour un concepteur ou un client, le processus de soudage est, lorsqu’il est bien fait, complètement invisible, ce qui est précisément le but de tout cela. Une soudure bien choisie et posée proprement disparaît simplement : le métal se lit comme un objet continu, la ligne s’écoule intacte, la surface reste entière et silencieuse sous la main. Toute la compétence réside dans le fait de faire disparaître la jonction, et cela commence non pas à l’arc mais au dessin, en choisissant le bon procédé pour chaque couture. La séquence de fabrication plus large qui entoure la soudure est exposée dans notre note sur Fabrication de tôle, et l’ensemble de notre savoir-faire en métallerie dans notre Guide de la métallerie sur mesure.