Souder le laiton est l’un des travaux les plus exigeants dans la fabrication des métaux, car le zinc bout bien en dessous de la température à laquelle le cuivre fond : si la maîtrise de la chaleur est trop relâchée, il se consume, laissant la soudure poreuse, cassante et décolorée.
Il y a un moment, une seconde ou deux avant que l’arc ne se stabilise, où le laiton vous dit tout. Le bain de fusion s’éclaircit en un or profond, la surface devient liquide et mobile, et un faible filet blanc s’élève du métal — et ce filet est l’avertissement. C’est du zinc, qui part. Souder le laiton est l’une des compétences les plus exigeantes dans la fabrication de métaux, et la raison se trouve juste là, dans l’alliage. Le laiton est du cuivre et du zinc, et le zinc est le problème : il bout à environ 907°C, bien en dessous de la température à laquelle le cuivre environnant fond. Chauffez un joint en laiton trop agressivement et le zinc se vaporise hors de l’alliage — il se consume sous forme de vapeur blanche, rend la soudure poreuse et cassante, et change la couleur du métal environnant. Un soudeur capable de réaliser un cordon propre sur l’acier n’en réalisera pas un sur le laiton sans rééduquer ses mains et son œil. La marge d’erreur est mesurée en secondes et en millimètres de parcours thermique.
Cette difficulté est précisément la raison pour laquelle le laiton soudé est perçu comme un luxe. Un meuble en laiton, un plan de travail en laiton, une porte vitrée à cadre de laiton : ce sont des objets qui annoncent, à quiconque connaît le comportement du métal, qu’une main experte a passé longtemps à les bien faire. Voici ce que cela implique réellement.
Pourquoi le laiton est difficile à souder
Trois propriétés font du laiton un travail de spécialiste. La première est le point d’ébullition bas du zinc. Comme le zinc se vaporise en dessous de la température de travail de la jonction, chaque seconde de chaleur excessive chasse l’alliage hors de la soudure et projette des fumées toxiques d’oxyde de zinc dans l’air, ce qui explique pourquoi la soudure du laiton se fait toujours avec une extraction appropriée et une protection respiratoire. La compétence consiste à mettre juste assez de chaleur pour fusionner le métal et rien de plus.
La seconde est la conductivité thermique. Le laiton extrait la chaleur du bain de fusion de manière extrêmement efficace (plus rapidement que l’acier), si bien que la chaleur appliquée ne reste pas là où vous le souhaitez. On sent le mouvement : la pièce chauffe dans votre main gantée à une bonne distance de l’endroit où se trouve réellement la torche. Cela signifie qu’un joint peut être froid et non fusionné à la jonction alors que le métal environnant surchauffe et se décolore. Gérer ce gradient est l’art central du travail.
La troisième est la distorsion. Comme tous les métaux, le laiton se dilate en chauffant et se contracte en refroidissant, mais sa conductivité et sa faible dureté le rendent sujet à se déformer. Sur un panneau plat, cela se manifeste par une ondulation ; sur une pièce courbe, cela se manifeste par un pli ou un méplat dans ce qui devrait être un rayon continu. La distorsion s’accumule : chaque passage ajoute un peu, et à la fin d’un assemblage complexe, une pièce taillée avec précision peut avoir visiblement perdu sa forme à moins que la chaleur n’ait été contrôlée à chaque étape.
MIG et TIG — et quand chacun est utilisé
Deux procédés de soudure effectuent la majeure partie du travail dans la fabrication fine du laiton, et le choix entre eux est autant une décision de finition qu’une décision structurelle.
Le soudage MIG (gaz inerte métallique) alimente une électrode filaire continue et pose rapidement du métal. Il est plus rapide et plus tolérant face à la propagation de la chaleur, ce qui en fait le bon choix pour la structure primaire d’un ensemble : les éléments du cadre et les joints qui supportent la charge et qui finiront par être cachés ou placés derrière une façade. Le MIG assemble une structure efficacement et fait entrer et sortir la chaleur rapidement, ce qui limite la charge thermique totale sur la pièce.
Le soudage TIG (gaz inerte tungstène) est plus lent, plus propre et bien plus contrôlable. Le soudeur tient une électrode de tungstène non consommable dans une main et amène la baguette d’apport de l’autre, régulant la chaleur avec une pédale : les deux mains et un pied travaillant simultanément, comme un instrument lent et très appliqué. Ce contrôle est la raison pour laquelle le TIG est utilisé partout où un joint sera visible : il produit une soudure fine, précise et à faibles projections, qui peut être repolie dans la surface environnante jusqu’à disparaître. Sur une pièce où les lignes de soudure font partie de ce que l’œil voit (un joint de cadre visible, un coin en onglet, la rencontre de deux faces), le TIG est le seul choix honnête.
En pratique, une seule commande passe par les deux : MIG sur la structure primaire pour la vitesse et un apport de chaleur moindre, TIG partout où le joint sera visible. Savoir quel joint relève de quel procédé (lire le dessin et les lignes de vue finales pour décider avant qu’une torche ne soit allumée) fait partie de la planification qui distingue une pièce fabriquée qui aboutit proprement d’une pièce qui porte des cicatrices visibles.
Gestion de la chaleur et contrôle des distorsions
Tout, dans la soudure du laiton, revient à la chaleur. Le fabricant s’efforce de maintenir l’apport total de chaleur aussi bas que le joint le permet, et de répartir la chaleur disponible afin qu’elle ne se concentre jamais assez longtemps pour brûler le zinc ou déformer le métal. En pratique, cela signifie des cordons courts plutôt que de longs cordons continus, un séquençage des soudures pour que la pièce chauffe uniformément plutôt que par une extrémité, et des pauses pour laisser refroidir le métal entre les passes. Il y a dans cette pause une discipline que nous avons appris à respecter. La tentation est toujours de continuer et de terminer le joint, et le laiton punit précisément cette impatience : nous nous sommes donc entraînés à poser la torche et à attendre, même lorsque la pièce bourdonne d’élan. Sur les composants courbes (les vantaux d’une porte courbe, un cadre cintré), l’apport de chaleur est géré avec un soin particulier, car la distorsion dans une courbe est bien plus visible que celle d’un bord droit : l’œil détecte instantanément un rayon brisé.
Cintrer le laiton est déjà une discipline à part entière. Plier le laiton dans un rayon défini sans le plisser ni le décolorer nécessite des outils spécialisés et une gestion soigneuse de la chaleur à chaque étape ; si on le force à froid, il se plisse ; si on le surchauffe, il se décolore et perd sa trempe. La courbure et la soudure doivent alors coexister — un vantail parfaitement cintré peut encore être déformé par une soudure négligente sur ses bords.
Finition : correspondance de couleur et régularité de l’éclat
La soudure n’est que la moitié du métier. L’autre moitié est la finition, car une structure en laiton soudée sort de l’établi comme faite de plusieurs métaux différents : les joints soudés brillants, les halos de chauffe couleur paille tout autour, les faces intactes. Elle n’a pas une couleur unique et uniforme tant qu’on ne la lui a pas donnée. Chaque soudure, chaque zone affectée par la chaleur, chaque coin et chaque courbe doivent être ramenés à la main au même niveau d’exécution, par un polissage minutieux de l’ensemble de l’assemblage, soudure par soudure, jusqu’à ce que la structure se lise comme une seule pièce de métal plutôt qu’un assemblage de pièces.
Le problème de finition le plus difficile est la correspondance des couleurs. Le laiton n’est pas d’une seule couleur ; c’est une famille d’alliages et de finitions, chacun avec sa propre tonalité et sa propre réflectance. Lorsqu’une pièce en laiton doit être posée à côté d’un laiton existant (robinetterie, quincaillerie, un accessoire voisin), le métal fabriqué doit être assorti exactement à cette référence, et conserver cet accord sur toutes les surfaces visibles. Cela signifie travailler sur des échantillons d’alliage et de finition, les tourner sous la lumière à côté de la référence, jusqu’à ce que le nouveau métal et la référence apparaissent comme une seule famille. Et la cohérence de l’éclat compte autant que le ton : la même chaleur à la poignée que sur la surface d’un plan de travail, la même profondeur à la courbe d’une porte qu’aux joints soudés de son cadre. Un ton parfait avec un éclat incohérent reste faux.
Un exemple concret : la commande de laiton de Camberwell
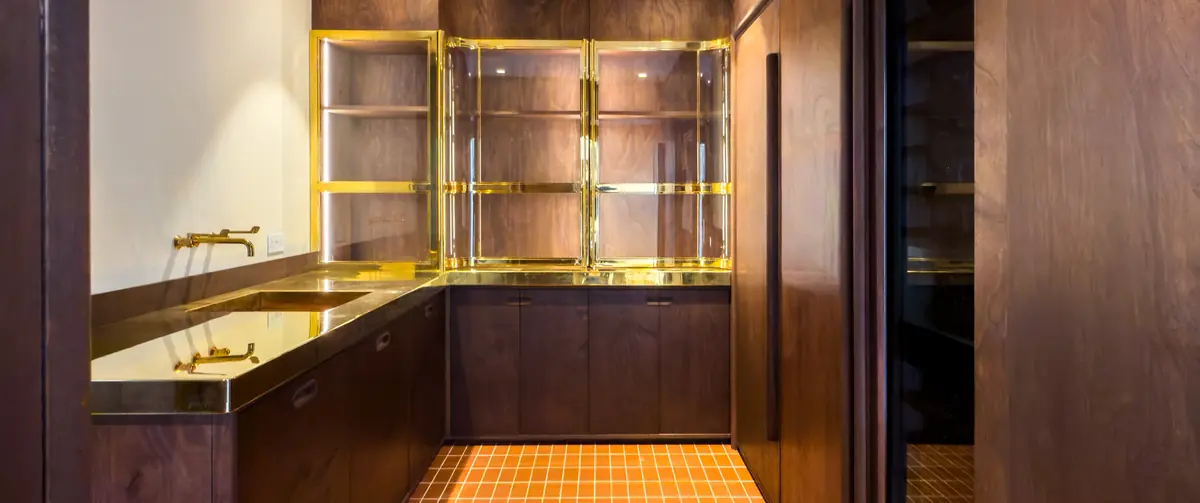
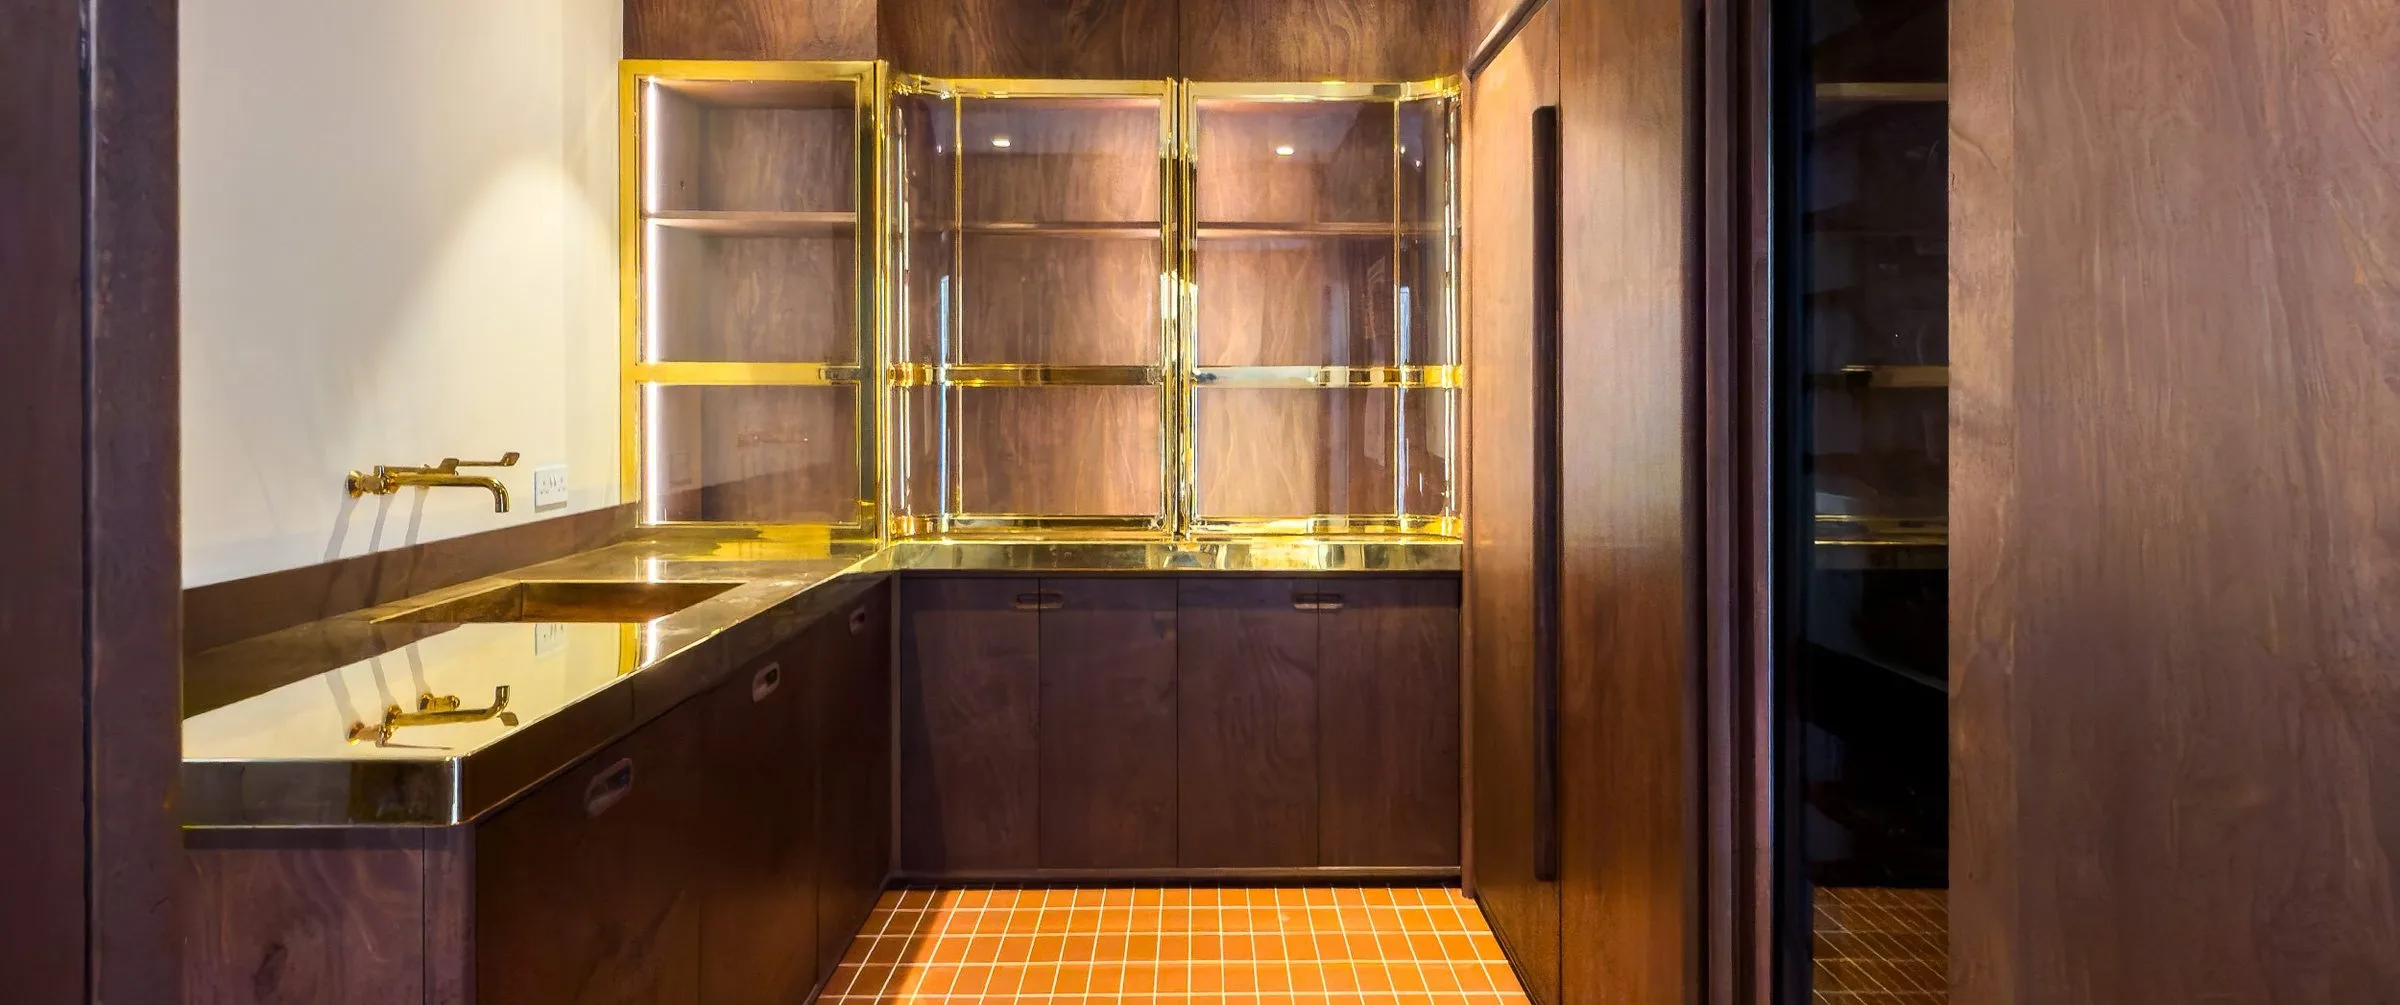
Une commande résidentielle récente réunit chacune de ces disciplines en une seule pièce. Pour une maison privée à Camberwell, en collaboration avec Tim Gaudin Joinery, le studio a fabriqué un placard utilitaire en laiton avec des portes courbes à façade vitrée, montées dans un cadre en laiton soudé, ainsi que des plans de travail en laiton, intégrés dans une buanderie sur mesure.
Le design prévoyait des portes vitrées gracieusement courbes dans un cadre en laiton soudé, l’élément techniquement le plus exigeant, car le laiton devait être courbé à un rayon précis puis soudé sur ses bords sans que la soudure ne déforme la courbe. La fabrication passait par la découpe CNC, la finition manuelle, le soudage MIG sur la structure primaire, et le soudage TIG partout où un joint était visible. L’apport de chaleur était géré avec soin sur les vantaux courbes de la porte, où la distorsion s’accumule le plus rapidement.
La référence de couleur était fixée par le choix de robinetterie du client : celui-ci avait retenu des robinets dans un ton précis de laiton, et le cadre du placard devait correspondre exactement à ce ton et le maintenir sur toutes les surfaces visibles. L’appariement des couleurs est passé par des essais sur des échantillons d’alliage et de finition de laiton jusqu’à ce que le cadre et les robinets apparaissent comme une même famille de métaux, avec la même brillance aux poignées que sur le plan de travail et la même profondeur aux courbes des portes qu’aux joints soudés du cadre. Une fois le cadre assemblé, toute la structure était polie, chaque soudure, chaque coin et chaque courbe étant ramenés au même niveau, avant d’être installée à côté des menuiseries, avec de fins ajustements effectués sur place jusqu’à ce que l’unité soit précisément intégrée dans les meubles environnants et que le verre courbé soit inséré pour compléter le tout.
Les plans de travail : laiton sur un noyau stable
Les plans de travail en laiton de la même commande illustrent une technique connexe. Plutôt qu’une dalle de laiton massif (lourde, coûteuse et sujette à ses propres mouvements), les plans de travail étaient réalisés en enveloppant une feuille de laiton sur un substrat de MDF résistant à l’humidité. Le noyau MDF confère à la surface une stabilité et une rigidité dimensionnelles ; la peau de laiton donne la surface réfléchissante et la chaleur qui définit l’espace. Un dimensionnement précis est essentiel à cette méthode : chaque mesure doit tenir compte de l’épaisseur de l’enveloppe en laiton elle-même, afin que les surfaces finies soient à plat, affleurantes et précises, plutôt que légèrement surdimensionnées sur les bords. Le résultat est suffisamment résistant pour une buanderie fonctionnelle tout en conservant la qualité du laiton massif à la surface.
Une finition vivante
L’une des qualités qui attire les clients vers le laiton est qu’il ne reste pas immobile. Une pièce en laiton finie peut être conservée à un polissage miroir avec un soin régulier, ou laissée patiner : elle s’assombrit et s’adoucit avec le temps, vers des tons plus profonds d’ocre et de bronze rehaussés de subtils reflets de vert-de-gris, une finition vivante qui garde la trace de l’espace qu’elle occupe et, pour de nombreux clients, ne fait qu’approfondir le sens du savoir-faire. Nous en sommes venus à apprécier cela dans le matériau : une pièce sur laquelle nous avons transpiré à l’établi continue de changer longtemps après nous avoir quittés, prenant silencieusement la chaleur du foyer où elle vit. Les deux voies sont valables ; la décision appartient au client, et une pièce bien réalisée s’accommode des deux. La façon dont le laiton, le bronze et l’acier vieillissent est abordée plus en profondeur dans notre note sur les finitions métalliques.
Commander du laiton soudé
Le laiton soudé est réalisé dans notre atelier de métallerie et intégré à la production plus large de meubles et de menuiseries du studio : cadres en laiton sur sièges rembourrés, détails en laiton sur meubles de rangement, bardages en laiton et plans de travail dans des agencements intégrés. Parce que la compétence est véritablement spécialisée, les commandes en laiton sont dessinées, échantillonnées et prototypées avant fabrication : des plans détaillés de la structure, des courbes, des feuillures de vitrage et des points de fixation sont produits et approuvés, et lorsque l’assortiment des couleurs avec le métal existant est nécessaire, l’alliage et la finition sont approuvés par rapport à une référence physique avant qu’une seule soudure structurelle ne soit posée. Cette compétence s’inscrit dans notre offre plus large de métallerie sur mesure, aux côtés de l’acier, du bronze et des finitions patinées.