La fabrication de la tôle est la séquence qui transforme une feuille de métal plate en un objet fini : coupe, formage, assemblage et finition du laiton, du bronze, de l’acier ou de l’aluminium en plans de travail, revêtements, meubles et métallerie architecturale.
Une feuille de laiton arrive plate : un plan mince, brillant comme un miroir, que l’on pourrait glisser sous une porte, sans encore aucun indice de la forme qu’il prendra. À la fin de la semaine, il se dresse sur l’établi comme un objet tridimensionnel net, bords pliés d’équerre, coutures disparues, captant la lumière le long d’une ligne qui n’existait pas quelques jours auparavant. Cette transformation est la fabrication de tôle : transformer une plaque métallique plate en une pièce finie, qu’il s’agisse d’un plan de travail, d’un meuble, d’un panneau de bardage, d’un cadre de meuble ou d’un élément de métallerie architecturale. La plupart des éléments métalliques visibles dans un intérieur de luxe commencent exactement ainsi : laiton, bronze, acier inoxydable, acier noirci ou aluminium, fournis à plat puis mis en forme. Le savoir-faire réside dans la séquence d’opérations qui l’amène de la feuille à l’objet sans sacrifier la précision, la planéité ou la finition en chemin.
Voici comment fonctionne cette séquence, et ce que chaque étape décide discrètement.
1. Coupe
Tout commence par la coupe. La feuille prend sa forme développée : le motif plat qui, une fois plié, se résout en forme finie. Le découpage se fait par laser, fraisage CNC, jet d’eau ou cisaillage à la guillotine, le choix fixé par le métal, l’épaisseur et la précision que la pièce exige. Un laser suit le profil dans une fine ligne lumineuse et laisse un bord propre et précis, c’est pourquoi il est notre standard pour un travail fin et complexe ; la guillotine, en revanche, descend sa lame avec un seul cisaillement ferme et est plus rapide pour les longues coupes droites dans des tôles plus épaisses. La précision ici compte plus qu’elle n’en a l’air : chaque opération qui suit repose sur cette coupe, et une fraction de millimètre perdue au bord s’accumule silencieusement à travers le formage et l’assemblage jusqu’à ce que cela se voie.
2. Formage
Le formage est l’endroit où la feuille plate trouve sa troisième dimension. Les principales opérations sont :
- Pliage et cintrage : presser la feuille le long d’une ligne pour relever un angle net, d’équerre, à l’aide d’une presse plieuse ou d’une plieuse. Le rayon de pliage et la position exacte de la ligne de flexion sont calculés à l’avance pour tenir compte de l’épaisseur du métal et de sa tendance à revenir élastiquement d’un ou deux degrés une fois la pression levée.
- Roulage : passer la feuille entre des rouleaux pour la cintrer en courbe ou en cylindre, pour des revêtements courbes, des bords roulés et des composants tubulaires.
- Mise en forme sur gabarit : accompagner la feuille sur un moule ou une forme pour obtenir une double courbure, pour les pièces qui doivent se courber dans plusieurs directions à la fois.
Les métaux plus tendres comme le laiton demandent une main plus douce. La feuille doit être travaillée sans créer de cassure dans la courbe ni marquer la surface claire, et il y a une vraie tension : le métal bouge plus facilement lorsqu’il est chauffé, mais trop de chaleur sur le laiton ou le bronze commence à changer la couleur. Nous avons appris à lire cette limite attentivement : juste assez de chaleur pour persuader le métal, jamais assez pour altérer son ton. C’est pourquoi, pour nous, le formage et la finition n’ont jamais été des préoccupations séparées mais les deux extrémités d’une même décision.
3. Assemblage
Les composants distincts sont réunis par soudage, brasage, rivetage ou fixation mécanique. La soudure est la voie habituelle vers un résultat sans couture : soudage MIG pour la structure principale, où la vitesse et une faible chaleur apportée gagnent leur place hors de vue, et soudage TIG partout où une couture sera visible et devra ensuite être polie jusqu’à ce que l’œil ne la trouve plus. On décide lequel est lequel au stade du dessin, en lisant la pièce et en demandant où l’œil va se déplacer, une décision que nous avons exposée en détail dans notre note sur le soudage MIG vs TIG. Le laiton demande le plus d’un soudeur, son point de fusion faible laissant peu de marge d’erreur ; nous abordons ce savoir-faire dans l’art de souder le laiton.
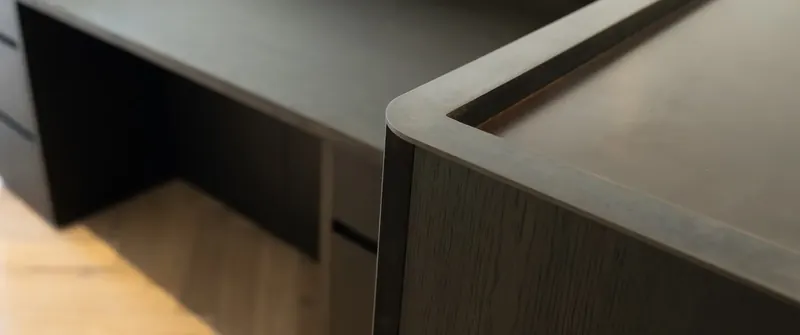
Là où une soudure serait la mauvaise solution, sur une tôle très fine ou lorsque la déformation thermique ne peut être risquée, les composants sont plutôt assemblés par des fixations mécaniques dissimulées ou en enroulant le métal sur un noyau stable. Les plans de travail en laiton et bronze sont souvent fabriqués ainsi, la feuille étant enveloppée sur un MDF résistant à l’humidité qui confère une rigidité et conserve ses dimensions tandis que la surface reste en métal massif au toucher, comme dans notre commande Camberwell House.
4. Finition
La finition est l’étape qui transforme un objet fabriqué en une surface qui mérite d’être vécue. Les soudures sont meulées à ras et polies ; toute la face est ensuite amenée à la finition spécifiée — poli au miroir, satiné, martelé, noirci, patiné ou revêtu. Sur une pièce construite à partir de plusieurs pièces, chaque surface est portée au même niveau d’exigence, de sorte que l’objet se lit comme une seule pièce métallique continue plutôt que comme un assemblage de celles-ci. Les finitions elles-mêmes, et la manière dont chacune traverse les années, sont exposées sous Finitions métalliques; des revêtements colorés et résistants comme le PVD servent d’étape finale pour les surfaces nécessitant une manipulation constante, comme les rampes à 77 London.
Tolérances et pourquoi elles sont importantes
La métallerie fine est soumise à des tolérances mesurées en fractions de millimètre, pour la simple raison que le métal confesse une erreur là où la plupart des matériaux la dissimulent. Une surface réfléchissante trahit chaque ondulation ; un bord net trahit la moindre dérive par rapport à la ligne juste ; une jonction affleurante laisse passer le moindre interstice de lumière. Ainsi, la véritable discipline de la fabrication de tôle pour intérieurs de luxe consiste moins à maîtriser une opération individuelle qu’à maintenir la précision intacte à travers toutes : découpe nette, formage sans déformation, assemblage sans déformation thermique, finition sans jamais perdre la ligne.
De la feuille à la commande
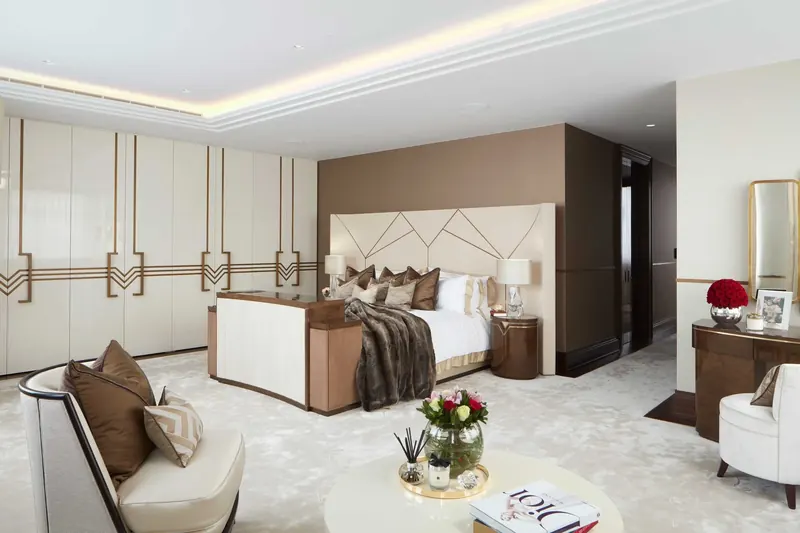
En pratique, une pièce métallique fabriquée pour un intérieur passe des plans approuvés à la découpe, au formage, à l’assemblage et à la finition dans notre atelier de métallerie du Sussex, puis dans la commande plus large : surmontée d’un plateau, rembourrée, vitrée ou installée à côté de la menuiserie. La fabrication est une étape d’un ensemble coordonné, et nous préférons que personne ne puisse distinguer où un métier s’est terminé et où le suivant a commencé ; la capacité complète de la métallerie est exposée dans notre guide du travail du métal sur mesure. Le travail de l’acier est exposé plus particulièrement dans la rubrique fabrication d’acier.